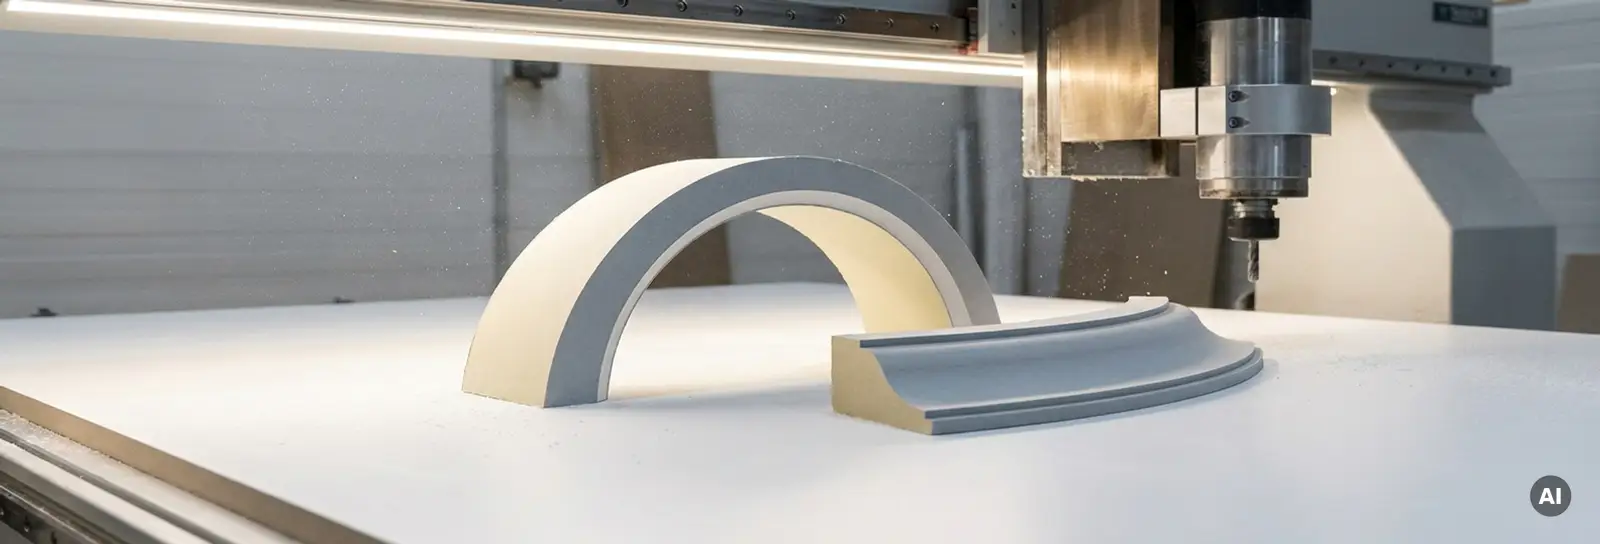
Für die maschinelle Fertigung eignen sich vor allem Gipskarton-Formteile mit definierten Geometrien und wiederkehrenden Abmessungen, also Bauteile, die sich exakt beschreiben und reproduzierbar herstellen lassen. Dazu zählen Bögen, Radien, Nischen, Schrägen, Laibungen und profilierte Elemente. Je klarer die Geometrie und je häufiger das Formteil benötigt wird, desto mehr lohnt sich die maschinelle Bearbeitung gegenüber dem manuellen Zuschnitt.
Die folgenden Abschnitte beantworten die wichtigsten Fragen rund um Formteilfertigung im Trockenbau: von den Voraussetzungen für maschinelle Bearbeitbarkeit über typische Formteiltypen bis hin zur Frage, wann sich der Umstieg für einen Betrieb rechnet.
Welche Eigenschaften machen ein Formteil maschinell fertigbar?
Ein Gipskarton-Formteil ist dann maschinell fertigbar, wenn seine Geometrie eindeutig definiert ist und sich in einem Fräs- oder Sägesystem als wiederholbarer Bearbeitungsvorgang abbilden lässt. Entscheidend sind eine klare Maßvorgabe, ein geeignetes Material und eine Geometrie, die sich mit den verfügbaren Werkzeugen sauber umsetzen lässt.
Konkret bedeutet das: Das Formteil braucht feste Abmessungen, einen definierten Radius oder Winkel und ein Material, das sich fräsen oder sägen lässt, ohne zu brechen oder auszureißen. Gipskarton erfüllt diese Voraussetzungen sehr gut, weil er sich mit geeigneten Fräswerkzeugen sauber bearbeiten lässt und dabei reproduzierbare Schnittkanten erzeugt.
Formteile, die von Projekt zu Projekt stark variieren oder deren Maße sich erst auf der Baustelle ergeben, lassen sich schwerer standardisieren. Sobald aber ein Formteiltyp in einem Betrieb regelmäßig in ähnlicher Form gebraucht wird, lohnt es sich, die Geometrie einmal festzulegen und maschinell reproduzierbar zu fertigen. Das reduziert den Aufwand für Anzeichnen, Anpassen und Nacharbeiten bei jedem weiteren Exemplar.
Welche Formteiltypen werden am häufigsten maschinell gefräst?
Im Trockenbau werden vor allem Rundbögen, Kreissegmente, Laibungsprofile, Schrägelemente und Nischenzuschnitte maschinell gefräst. Diese Formteile haben gemeinsam, dass sie klare Geometrien besitzen und in vielen Projekten in ähnlicher Form wiederkehren, was eine standardisierte Fertigung sinnvoll macht.
Zu den häufigsten Formteilen in der maschinellen Vorfertigung zählen:
- Rundbögen und Kreissegmente: Klassische Trockenbauformteile für Türbögen, Nischen oder geschwungene Wandabschlüsse. Die Geometrie lässt sich exakt vorgeben und maschinell sauber fräsen.
- Laibungsprofile und Schrägelemente: Für Fenster- und Türlaibungen mit definierten Winkeln. Maschinell gefertigt entstehen gleichmäßige Kanten, die sich direkt montieren lassen.
- Profilierte Wandelemente und Kassetten: Elemente mit Fräsungen, Rillen oder Strukturen, die dekorative oder funktionale Anforderungen erfüllen.
- Sonderformate für Decken- und Wandkonstruktionen: Zuschnitte mit mehrfachen Winkeln oder kombinierten Geometrien, die manuell aufwendig herzustellen sind.
Gerade bei Formteilen, die in einem Projekt mehrfach oder in leicht variierenden Größen benötigt werden, zeigt die maschinelle Fertigung ihren Vorteil: Die Grundgeometrie bleibt gleich, nur einzelne Parameter wie Radius oder Länge werden angepasst. Das spart Zeit und reduziert Fehler beim Übertragen der Maße.
Wie unterscheidet sich die maschinelle von der manuellen Formteilfertigung?
Der wesentliche Unterschied liegt in der Reproduzierbarkeit. Beim manuellen Zuschnitt hängt das Ergebnis stark von der Erfahrung und Sorgfalt der ausführenden Person ab. Die maschinelle Fertigung wiederholt denselben Bearbeitungsvorgang mit gleicher Geometrie, solange Maße, Einstellungen und Material korrekt sind.
Manuell werden Formteile meist angezeichnet, mit Stichsäge, Cuttermesser oder Schleifpapier bearbeitet und anschließend angepasst. Dieser Prozess ist zeitintensiv und erzeugt häufig Abweichungen zwischen einzelnen Exemplaren desselben Formteils. Auf der Baustelle bedeutet das: Jedes Formteil muss individuell eingepasst werden, was die Montagezeit verlängert.
Die maschinelle Bearbeitung verlagert den Aufwand in die Vorfertigung. Dort wird die Geometrie einmal festgelegt und dann reproduzierbar umgesetzt. Das Ergebnis sind Formteile mit gleichmäßigen Kanten und definierten Abmessungen, die sich auf der Baustelle ohne aufwendige Nacharbeit einbauen lassen. Fachkräfte können sich auf die Montage konzentrieren, statt Zeit mit Anpassen und Nachschleifen zu verbringen.
Ein weiterer Unterschied betrifft die Planbarkeit. Wenn Formteile maschinell in der Werkstatt vorgefertigt werden, lässt sich die Produktion zeitlich von der Montage entkoppeln. Das schafft Spielraum in der Projektplanung und reduziert Abhängigkeiten auf der Baustelle.
Welche Materialien lassen sich neben Gipskarton maschinell bearbeiten?
Neben Gipskarton lassen sich mit geeigneten Fräs- und Sägesystemen auch Gipsfaserplatten, Holzwerkstoffplatten, Kalziumsilikatplatten, zementgebundene Platten und verschiedene Kunststoffplatten maschinell bearbeiten. Voraussetzung ist, dass das Fräswerkzeug auf das jeweilige Material abgestimmt ist.
Im Trockenbau und Innenausbau kommen häufig folgende Plattenmaterialien für die maschinelle Formteilfertigung in Frage:
- Gipsfaserplatten: Dichter als Gipskarton, erfordern schärfere Werkzeuge und angepasste Vorschubgeschwindigkeiten, lassen sich aber präzise fräsen.
- Holzwerkstoffplatten (MDF, OSB, Spanplatten): Gut maschinell bearbeitbar, häufig für Unterkonstruktionen, Möbeleinbauten oder kombinierte Trockenbaukonstruktionen eingesetzt.
- Kalziumsilikat- und zementgebundene Platten: Für Feuchträume oder brandschutzrelevante Bereiche. Erfordern speziell ausgelegte Werkzeuge wegen der höheren Materialhärte.
- Kunststoffplatten: Für Sonderanwendungen im Innenausbau, zum Beispiel als Abdeckungen oder Verkleidungen. Lassen sich mit geeigneten Fräsern sauber bearbeiten.
Wichtig ist, dass Maschine, Werkzeug und Material aufeinander abgestimmt sind. Ein Fräser, der für Gipskarton ausgelegt ist, liefert bei zementgebundenen Platten keine sauberen Ergebnisse. Die Materialauswahl beeinflusst also nicht nur das Formteil selbst, sondern auch die Einrichtung des Bearbeitungsprozesses.
Wann lohnt sich die maschinelle Formteilfertigung im Betrieb?
Die maschinelle Formteilfertigung lohnt sich, wenn ein Betrieb regelmäßig gleichartige Formteile benötigt, wenn der manuelle Aufwand pro Formteil hoch ist oder wenn Nacharbeit und Maßabweichungen die Montage verlangsamen. Auch bei steigendem Auftragsvolumen oder begrenzten Fachkräftekapazitäten kann die maschinelle Vorfertigung den Engpass verringern.
Konkrete Situationen, in denen sich der Umstieg rechnet:
- Formteile werden in einem Projekt mehrfach oder projektübergreifend in ähnlicher Form benötigt.
- Der manuelle Zuschnitt bindet qualifizierte Fachkräfte, die gleichzeitig für die Montage gebraucht werden.
- Maßabweichungen zwischen einzelnen Formteilen führen auf der Baustelle zu Anpassungsaufwand.
- Die Qualität der Formteile variiert je nach ausführender Person und Tagesform.
- Projekte mit engen Terminen erfordern eine parallele Vorfertigung unabhängig vom Baustellenfortschritt.
Betriebe, die den Schritt zur maschinellen Vorfertigung gehen, berichten häufig, dass sich der Aufwand nicht nur bei großen Stückzahlen reduziert. Schon bei mittleren Mengen lässt sich durch die Bündelung der Fertigung in der Werkstatt Zeit sparen, weil das Einrichten, Anzeichnen und Anpassen entfällt. Fachkräfte werden gezielter eingesetzt, weil die Vorfertigung von weniger spezialisierten Mitarbeitenden übernommen werden kann, sobald die Geometrien einmal festgelegt sind.
Für Betriebe, die noch am Anfang stehen, empfiehlt es sich, zunächst die Formteile zu identifizieren, die am häufigsten gebraucht werden und bisher den größten manuellen Aufwand verursachen. Genau dort setzt die maschinelle Fertigung an und schafft den größten Effekt. Ergänzend lohnt ein Blick auf verwandte Themen wie saubere Dehnungsfugen im Trockenbau herstellen, die ebenfalls von präziser Vorfertigung profitieren.
Wie flextos Ihren Trockenbaubetrieb konkret unterstützt
Seit über 17 Jahren entwickeln und produzieren wir bei flextos Made-in-Germany-Maschinenlösungen speziell für den Trockenbau und die industrielle Vorfertigung von Formteilen. Mit weltweit mehr als 2.000 Kunden zählen wir heute zu den führenden Spezialisten für Fräs-, Säge- und CNC-Maschinen im Trockenbau.
Unser Fokus liegt auf präzisen Schnitten, wirtschaftlicher Vorfertigung und effizienten Fertigungsprozessen, von der mobilen Baustellenlösung bis hin zur automatisierten CNC-Fertigung. Mit unseren SUPERCUT-Maschinen unterstützen wir Trockenbauunternehmen, Vorfertigungsbetriebe und industrielle Ausbauunternehmen weltweit dabei, ihre Produktion nachhaltig effizienter zu gestalten:
- präzise Zuschnitte und saubere Kanten bei Standard- und Sonderformteilen
- wirtschaftliche Vorfertigung von Formteilen und Trockenbauelementen
- reduzierte Montagezeiten auf der Baustelle
- weniger Ausschuss und reproduzierbare Qualität
- mobile und stationäre Lösungen für Werkstatt und Baustelle
- skalierbare Maschinenkonzepte, vom Handwerk bis zur industriellen Fertigung
Als Marktführer für Maschinen im Trockenbau entwickeln, produzieren und vertreiben wir unsere Systeme selbst, praxisnah, anwenderorientiert und mit direktem Bezug zur täglichen Arbeit im Innenausbau. Einen Überblick über unser gesamtes Maschinenportfolio für den Trockenbau finden Sie auf unserer Website.
Wenn Sie wissen möchten, welche Lösung zu Ihrem Betrieb und Ihren Anforderungen passt, beraten wir Sie gerne persönlich.
Articles connexes
- Nacharbeit bei Gipskarton-Formteilen: Verdeckte Lohnzeit in der Kalkulation erkennen
- Wie macht standardisierte Formteilfertigung den Arbeitsaufwand besser kalkulierbar?
- Digitale Fertigung im Trockenbau: Vorteile für die Fertigung
- Wie funktioniert Lean Construction im Handwerk?
- Welche Maschinen braucht man für die Vorfertigung im Trockenbau?
