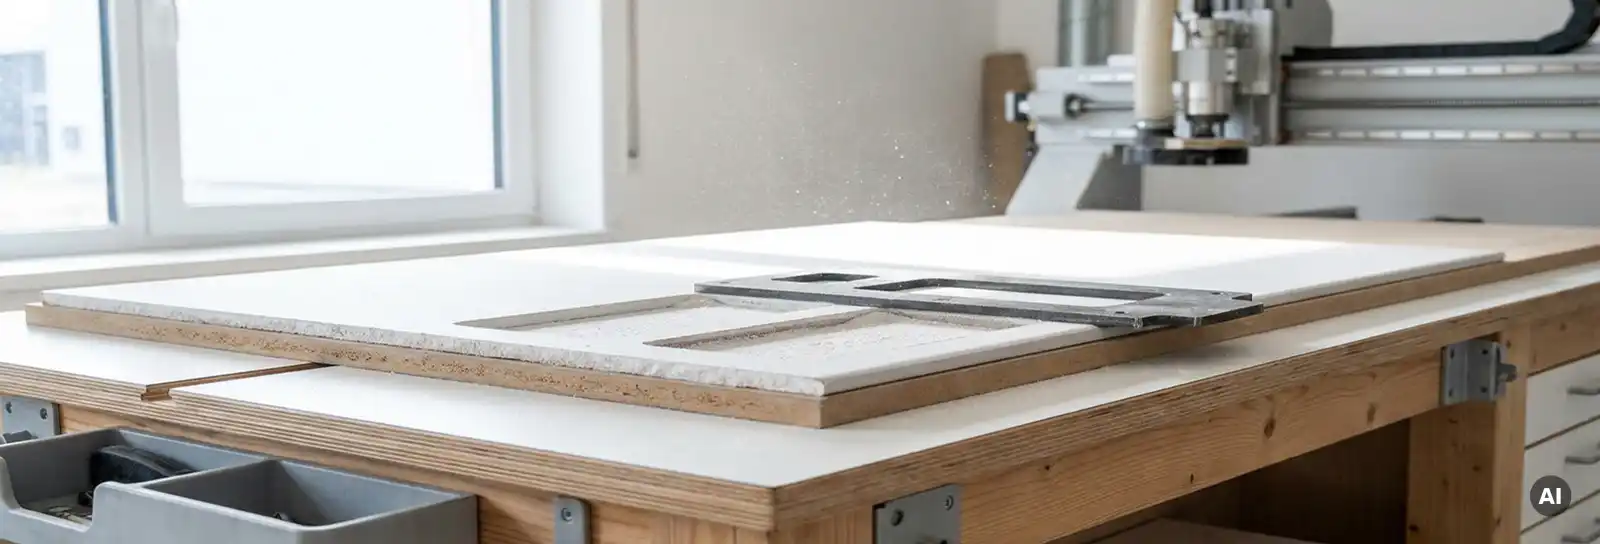
Eine Schablone für wiederkehrende Ausschnitte im Trockenbau lohnt sich ab dem Moment, in dem dieselbe Geometrie mehrfach reproduzierbar hergestellt werden muss und das manuelle Anreißen mehr Zeit kostet als die Herstellung der Schablone selbst. Als grobe Orientierung gilt: Ab etwa fünf bis zehn gleichen Ausschnitten beginnt eine Schablone, ihren Aufwand zurückzuspielen. Je höher die Stückzahl, desto deutlicher der Vorteil.
Ob in der Werkstatt oder auf der Baustelle: Überall dort, wo Gipskartonplatten, Holzverbundwerkstoffe oder Kunststoffplatten in gleicher Form zugeschnitten werden, entscheidet die Wiederholgenauigkeit über den Aufwand. Die folgenden Fragen helfen Ihnen, die Entscheidung für oder gegen eine Schablone auf eine solide Grundlage zu stellen.
Ab welcher Stückzahl rechnet sich eine Schablone wirtschaftlich?
Eine Schablone rechnet sich wirtschaftlich, sobald der Zeitaufwand für ihre Herstellung durch die eingesparte Anreißzeit bei wiederkehrenden Ausschnitten ausgeglichen wird. In der Praxis liegt dieser Punkt häufig zwischen fünf und zehn Wiederholungen, abhängig von der Komplexität der Geometrie und dem Aufwand für die Schablonenerstellung.
Einfache rechteckige Ausschnitte lassen sich schnell anreißen. Hier braucht es mehr Wiederholungen, bevor sich eine Schablone auszahlt. Bei komplexeren Formen mit Rundungen, Aussparungen oder engen Toleranzen kippt das Verhältnis deutlich früher. Wer dieselbe Form zwanzig oder dreißig Mal herstellen muss, spart mit einer Schablone nicht nur Zeit beim Anreißen, sondern auch beim Korrigieren von Maßabweichungen.
Relevant ist außerdem, ob die Ausschnitte auf der Baustelle oder in der Vorfertigung entstehen. In der Vorfertigung lässt sich eine Schablone einmal aufwendig herstellen und dann dauerhaft nutzen. Auf der Baustelle zählt die Handlichkeit: Eine leichte, robuste Schablone, die schnell positioniert ist, bringt auch bei kleineren Serien einen spürbaren Vorteil.
Welche Ausschnitte eignen sich am besten für Schablonen?
Für Schablonen eignen sich vor allem Ausschnitte, die eine definierte, wiederkehrende Geometrie haben und bei denen Maßgenauigkeit wichtig ist. Typische Beispiele sind Steckdosen- und Schalterausschnitte, Lüftungsöffnungen, Leuchtenfelder, Revisionsöffnungen sowie Aussparungen für Rohrdurchführungen.
Besonders geeignet sind Ausschnitte mit:
- festen Außenmaßen, die sich nicht von Platte zu Platte ändern
- engen Toleranzen, bei denen Abweichungen zu Nacharbeit führen
- Formen, die manuell schwer reproduzierbar sind, etwa Rundungen oder kombinierte Geometrien
- Positionen, die relativ zur Plattenkante oder zu einem anderen Bezugspunkt immer gleich liegen
Weniger geeignet sind Ausschnitte, deren Lage oder Größe von Objekt zu Objekt variiert. Wenn jede Platte individuelle Maße erfordert, bringt eine Schablone keinen Vorteil gegenüber dem direkten Anreißen.
Was sind die Vorteile einer Schablone gegenüber manuellem Anreißen?
Eine Schablone ersetzt das wiederholte Messen und Anreißen durch einen einzigen Positionierungsschritt. Das verkürzt die Vorbereitungszeit pro Ausschnitt und reduziert die Fehlerquellen, die beim manuellen Übertragen von Maßen entstehen können.
Die konkreten Vorteile im Überblick:
- Zeitersparnis: Anreißen, Messen und Prüfen entfallen. Die Schablone wird aufgelegt, fixiert und der Ausschnitt kann sofort bearbeitet werden.
- Reproduzierbare Qualität: Jeder Ausschnitt entsteht auf Basis derselben Vorlage. Abweichungen durch Ablesefehler oder unterschiedliche Handhabung werden vermieden.
- Geringerer Korrekturaufwand: Wenn die Schablone korrekt ist, sitzt der Ausschnitt beim ersten Versuch. Nacharbeiten durch falsch angezeichnete Maße entfallen weitgehend.
- Einsatz durch weniger erfahrene Mitarbeiter: Eine gute Schablone macht den Prozess weniger abhängig von der Erfahrung der ausführenden Person. Das ist besonders relevant, wenn Fachkräfte gezielt für anspruchsvollere Aufgaben eingesetzt werden sollen.
Wichtig ist dabei: Die Schablone selbst muss maßhaltig sein. Ein Fehler in der Schablone wiederholt sich bei jedem Ausschnitt. Die Qualität des Ergebnisses hängt also direkt von der Qualität der Vorlage ab.
Wie wird eine Schablone für Trockenbauausschnitte hergestellt?
Eine Schablone für Trockenbauausschnitte wird aus einem flachen, formstabilen Material gefertigt, das die gewünschte Ausschnittgeometrie als Öffnung enthält. Gängige Materialien sind Hartfaserplatten, dünne Sperrholzplatten, Kunststoffplatten oder Aluminiumbleche. Die Wahl des Materials hängt von der geplanten Nutzungshäufigkeit und den Anforderungen an Stabilität und Gewicht ab.
Schritt 1: Geometrie festlegen und übertragen
Zuerst wird die gewünschte Ausschnittgeometrie exakt auf das Schablonenmaterial übertragen. Dabei ist Präzision wichtig: Jede Abweichung in der Schablone überträgt sich auf alle späteren Ausschnitte. Für einfache rechteckige Formen reicht ein Anreiß- und Sägeschritt. Für komplexere Formen empfiehlt sich eine maschinelle Herstellung, um die Maßhaltigkeit sicherzustellen.
Schritt 2: Ausschnitt herstellen und prüfen
Der Ausschnitt in der Schablone wird gesägt oder gefräst. Anschließend wird die Schablone an einem Probewerkstück geprüft, bevor sie in die Serienproduktion geht. Eventuelle Korrekturen sind jetzt einfacher als nach zwanzig fehlerhaften Ausschnitten. Für die Herstellung der Schablone selbst eignen sich Fräsmaschinen besonders gut, da sie saubere Kanten und definierte Geometrien erzeugen.
Welche Maschinen eignen sich für den Einsatz mit Schablonen?
Für den Einsatz mit Schablonen eignen sich Oberfräsen und Fräsmaschinen, die mit einem Anlaufring oder Kopierfräser arbeiten. Der Anlaufring läuft an der Schablonenkante entlang und überträgt die Geometrie exakt auf das Werkstück. Stationäre Fräs- und Sägetische bieten dabei den Vorteil einer stabilen Arbeitsposition und reproduzierbaren Führung.
Handgeführte Oberfräsen sind flexibel und lassen sich auf der Baustelle einsetzen. Sie eignen sich gut für Schablonen mit einfacheren Geometrien. Stationäre Frästische ermöglichen eine präzisere Führung und sind besonders dann sinnvoll, wenn größere Stückzahlen in der Vorfertigung entstehen.
Bei der Auswahl der Maschine zählen folgende Faktoren:
- Einsatzort: Werkstatt oder Baustelle
- Stückzahl: Einzelstücke oder Serienfertigung
- Materialstärke und Materialeigenschaften der zu bearbeitenden Platten
- Anforderungen an die Kantenqualität
Wer Schablonen regelmäßig in der Vorfertigung einsetzt, profitiert von einer Maschine mit stabiler Tischfläche und definierten Anschlagsystemen, die eine gleichbleibende Positionierung der Schablone sicherstellen.
Wann ist eine Schablone keine sinnvolle Lösung?
Eine Schablone ist keine sinnvolle Lösung, wenn die Ausschnitte individuell variieren, die Stückzahl zu gering ist oder die Herstellung der Schablone mehr Aufwand erzeugt, als sie einspart. In diesen Fällen ist direktes Anreißen und Bearbeiten wirtschaftlicher.
Konkrete Situationen, in denen eine Schablone keinen Vorteil bringt:
- Einzelanfertigungen: Wenn jeder Ausschnitt andere Maße hat, bietet eine Schablone keine Zeitersparnis.
- Sehr einfache Geometrien: Ein gerader Schnitt entlang einer Anrisslinie braucht keine Schablone.
- Geringe Wiederholzahl: Wer dieselbe Form nur zwei oder drei Mal herstellt, investiert mehr Zeit in die Schablone, als er spart.
- Unklare Maße: Wenn die endgültige Geometrie noch nicht feststeht, ist eine Schablone verfrüht. Sie sollte erst dann hergestellt werden, wenn die Maße gesichert sind.
Auch bei sehr großen Platten oder schwierigen Einbausituationen kann eine Schablone unpraktisch sein, wenn sie sich nicht sicher positionieren lässt. In solchen Fällen sind andere Hilfsmittel wie Anschlagsysteme oder direkte Maschinenführung geeigneter.
Wie flextos Ihren Trockenbaubetrieb konkret unterstützt
Seit über 17 Jahren entwickeln und produzieren wir bei flextos Made in Germany Maschinenlösungen speziell für den Trockenbau und die industrielle Vorfertigung von Formteilen. Mit weltweit mehr als 2.000 Kunden zählen wir heute zu den führenden Spezialisten für Fräs-, Säge- und CNC-Maschinen im Trockenbau.
Unser Fokus liegt auf präzisen Schnitten, wirtschaftlicher Vorfertigung und effizienten Fertigungsprozessen. Von der mobilen Baustellenlösung bis zur automatisierten CNC-Fertigung bieten wir skalierbare Konzepte für unterschiedliche Betriebsgrößen und Anforderungen.
Mit den SUPERCUT-Maschinen unterstützen wir Trockenbauunternehmen, Vorfertigungsbetriebe und industrielle Ausbauunternehmen weltweit dabei, ihre Produktion nachhaltig effizienter zu gestalten:
- präzise Zuschnitte und saubere Kanten bei Standard- und Sonderformteilen
- wirtschaftliche Vorfertigung von Formteilen und Trockenbauelementen
- reduzierte Montagezeiten auf der Baustelle
- weniger Ausschuss und reproduzierbare Qualität
- mobile und stationäre Lösungen für Werkstatt und Baustelle
- skalierbare Maschinenkonzepte vom Handwerk bis zur industriellen Fertigung
Als Marktführer für Maschinen im Trockenbau entwickeln, produzieren und vertreiben wir unsere Systeme selbst. Praxisnah, anwenderorientiert und mit direktem Bezug zur täglichen Arbeit im Innenausbau. Einen Überblick über unser gesamtes Maschinenportfolio finden Sie auf unserer Website.
Wenn Sie wissen möchten, welche Lösung zu Ihrem Betrieb und Ihren Anforderungen passt, beraten wir Sie gerne persönlich.
Articles connexes
- 5 Einsatzbereiche für maschinell gefertigte Stufenprofile aus Gipskarton
- Welche Maschinen eignen sich am besten für die Formteilherstellung im Trockenbau?
- Handgeführte Fräse vs. CNC-Maschine: Was lohnt sich für Trockenbaubetriebe?
- Wie reduziert Vorfertigung im Trockenbau Kosten?
- Trockenbau oder Massivbau: Was ist effizienter im Innenausbau?
