Gipskarton ist ein vielseitiges Material, das sich nicht nur für flache Platten eignet. Durch gezieltes Fräsen lassen sich aus Gipskartonplatten dreidimensionale Profilformen herstellen, die im Trockenbau regelmäßig gebraucht werden. U- und Z-Profile gehören dabei zu den häufigsten Formteilen, die Betriebe entweder manuell zuschneiden oder maschinell vorproduzieren. Wer verstehen möchte, wie diese Profile entstehen, welche Anforderungen das Fräsen stellt und welche Fehler sich vermeiden lassen, findet in diesem Artikel eine praxisnahe Einführung, die vom Grundprinzip bis zur konkreten Anwendung führt.
Was sind U- und Z-Profile aus Gipskarton?
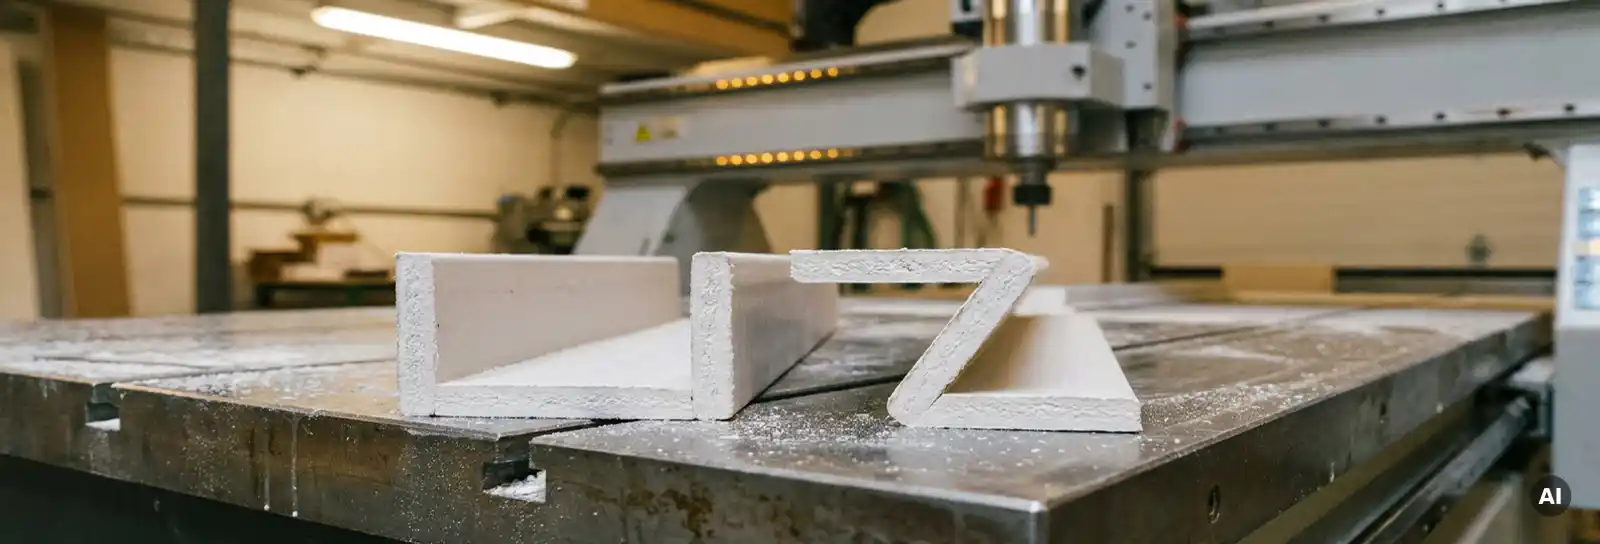
U- und Z-Profile sind gefaltete Gipskartonformteile, die durch Fräsen und anschließendes Abkanten entstehen. Ihre Form ergibt sich aus der Anzahl und Lage der eingefrästen Falzlinien in der Platte.
Ein U-Profil hat zwei parallele Schenkel, die in dieselbe Richtung abgewinkelt sind, und einen verbindenden Steg dazwischen. Die Querschnittsform ähnelt dem Buchstaben U. Dieses Profil wird im Trockenbau häufig als Abschluss- oder Rahmenelement eingesetzt, zum Beispiel an Wandöffnungen, Nischen oder Unterkonstruktionen.
Ein Z-Profil hingegen hat zwei Schenkel, die in entgegengesetzte Richtungen abgewinkelt sind. Der Querschnitt erinnert an den Buchstaben Z. Dieses Profil eignet sich besonders für Übergänge, Absätze oder Anschlusssituationen, bei denen zwei Ebenen versetzt zueinander verbunden werden sollen.
Beide Profilformen lassen sich direkt aus einer Gipskartonplatte herstellen, ohne dass zusätzliche Materialien oder Verbindungsmittel nötig sind. Die Platte bleibt an den Frässtellen durch die Kartonschicht zusammen und kann dann präzise gefaltet werden.
Wie entstehen U- und Z-Profile durch Fräsen?
Das Fräsen von Gipskartonprofilen folgt einem klaren Prinzip: An den Stellen, an denen die Platte später gefaltet werden soll, wird Material aus dem Gipskern entfernt. Die Kartonschicht auf der Rückseite bleibt dabei erhalten und bildet das Scharnier für die Faltung.
Fräsen der Falzlinien
Für jede Kante des späteren Profils wird eine Nut in die Gipskartonplatte gefräst. Die Nutgeometrie, also Breite und Tiefe, bestimmt den späteren Biegewinkel. Für einen 90-Grad-Winkel wird in der Regel eine V-förmige oder rechteckige Nut verwendet, deren Geometrie genau auf den Plattentyp und die gewünschte Kantenqualität abgestimmt ist.
Beim U-Profil werden zwei parallele Nuten in dieselbe Richtung gefräst. Beim Z-Profil werden ebenfalls zwei Nuten gefräst, aber so angeordnet, dass die Faltrichtungen entgegengesetzt verlaufen. Die genaue Position der Nuten zueinander bestimmt die Schenkelbreite und die Stegbreite des fertigen Profils.
Falten und Schließen des Profils
Nach dem Fräsen wird die Platte an den Nuten gefaltet. Die Kartonschicht hält die Teile zusammen und ermöglicht eine saubere, kontrollierte Faltbewegung. Anschließend werden die offenen Kanten verklebt oder mechanisch gesichert, damit das Profil seine Form dauerhaft behält.
Dieser Prozess lässt sich manuell oder maschinell durchführen. Für reproduzierbare Ergebnisse in der Vorfertigung empfiehlt sich der Einsatz einer Fräsmaschine mit definierten Werkzeuggeometrien und festen Anschlägen, da nur so gleichbleibende Nutmaße und damit gleichbleibende Profilformen sichergestellt werden können.
Worauf es beim präzisen Fräsen von Gipskartonprofilen ankommt
Präzision beim Fräsen von U- und Z-Profilen entsteht nicht durch Sorgfalt allein, sondern durch klar definierte Prozessparameter. Wer diese kennt und einhält, reduziert Ausschuss und Nacharbeit spürbar.
Nutgeometrie und Werkzeugwahl
Die Nutgeometrie muss auf den jeweiligen Plattentyp abgestimmt sein. Gipskartonplatten unterscheiden sich in Dicke, Kerndichte und Kartonqualität. Ein Werkzeug, das für eine Standardplatte korrekte Ergebnisse liefert, kann bei einer Feuerschutzplatte oder einer Verbundplatte zu anderen Ergebnissen führen. Die Wahl des Fräswerkzeugs und die Frästiefe müssen deshalb für jedes Material separat festgelegt werden.
Maßhaltigkeit und Anschlaggenauigkeit
Die Position der Nuten zueinander bestimmt die Maße des fertigen Profils. Schon geringe Abweichungen beim Anschlag führen dazu, dass Schenkel oder Steg nicht den gewünschten Maßen entsprechen. In der Vorfertigung, wo viele gleichartige Formteile hergestellt werden, ist ein reproduzierbarer Anschlag deshalb keine Komfortfunktion, sondern eine Grundvoraussetzung für planbare Montageabläufe.
Kartonschicht schonen
Die Kartonschicht auf der Rückseite der Platte darf beim Fräsen nicht durchtrennt werden. Sie ist das tragende Element für die spätere Faltung. Wird sie beschädigt, reißt das Profil beim Falten oder hält die Form nicht mehr zuverlässig. Die Frästiefe muss deshalb so eingestellt sein, dass der Gipskern vollständig entfernt wird, die Kartonschicht aber intakt bleibt.
Typische Fehler beim Fräsen von U- und Z-Profilen vermeiden
Viele Probleme bei der Herstellung von Gipskartonprofilen entstehen nicht durch falsche Materialien, sondern durch vermeidbare Fehler im Prozess. Die häufigsten lassen sich auf wenige Ursachen zurückführen.
- Falsche Frästiefe: Wird zu tief gefräst, durchtrennt das Werkzeug die Kartonschicht. Das Profil lässt sich dann nicht mehr sauber falten. Wird zu flach gefräst, bleibt Gipsmaterial in der Nut und verhindert einen sauberen 90-Grad-Winkel.
- Ungenaue Nutposition: Wenn die Nuten nicht exakt positioniert sind, stimmen die Maße des fertigen Profils nicht. Das führt zu Passungenauigkeiten bei der Montage und erfordert Nacharbeit auf der Baustelle.
- Falsches Werkzeug für den Plattentyp: Nicht jedes Fräswerkzeug eignet sich für alle Gipskartontypen. Wer dasselbe Werkzeug ohne Anpassung für verschiedene Platten verwendet, riskiert ungleichmäßige Nuten und schlechte Kantenqualität.
- Fehlende Prozesskontrolle bei der Serienfertigung: In der Vorfertigung werden viele gleichartige Teile hergestellt. Ohne regelmäßige Kontrolle der Nutmaße und Fräsergebnisse können sich Abweichungen über eine Serie hinweg aufaddieren und erst bei der Montage auffallen.
- Ungeeignete Plattenqualität: Beschädigte, feuchte oder ungleichmäßige Platten liefern auch bei korrekten Maschineneinstellungen schlechte Ergebnisse. Die Materialprüfung vor der Bearbeitung gehört deshalb zum Prozess.
Wer diese Fehlerquellen kennt und systematisch ausschließt, schafft die Grundlage für eine reproduzierbare Profilherstellung. Das bedeutet: weniger Ausschuss, weniger Korrekturbedarf auf der Baustelle und eine bessere Planbarkeit der gesamten Montage.
Wie flextos Ihren Trockenbaubetrieb konkret unterstützt
Seit über 17 Jahren entwickeln und produzieren wir bei flextos Made in Germany Maschinenlösungen speziell für den Trockenbau und die industrielle Vorfertigung von Formteilen. Mit weltweit mehr als 2.000 Kunden zählen wir heute zu den führenden Spezialisten und Marktführern für Fräs-, Säge- und CNC-Maschinen im Trockenbau.
Unser Fokus liegt auf präzisen Schnitten, wirtschaftlicher Vorfertigung und effizienten Fertigungsprozessen, von der mobilen Baustellenlösung bis hin zur automatisierten CNC-Fertigung.
Mit den SUPERCUT-Maschinen unterstützen wir Trockenbauunternehmen, Vorfertigungsbetriebe und industrielle Ausbauunternehmen weltweit dabei, ihre Produktion nachhaltig effizienter zu gestalten:
- präzise Zuschnitte und saubere Kanten bei Standard- und Sonderformteilen
- wirtschaftliche Vorfertigung von Formteilen und Trockenbauelementen
- reduzierte Montagezeiten auf der Baustelle
- weniger Ausschuss und reproduzierbare Qualität
- mobile und stationäre Lösungen für Werkstatt und Baustelle
- skalierbare Maschinenkonzepte, vom Handwerk bis zur industriellen Fertigung
Als Marktführer für Maschinen im Trockenbau entwickeln, produzieren und vertreiben wir unsere Systeme selbst, praxisnah, anwenderorientiert und mit direktem Bezug zur täglichen Arbeit im Innenausbau. Einen Überblick über unser gesamtes Maschinenportfolio finden Sie auf unserer Website.
Wenn Sie wissen möchten, welche Lösung zu Ihrem Betrieb und Ihren Anforderungen passt, beraten wir Sie gerne persönlich.
Articles connexes
- Lichtvouten vorfertigen: Vorteile, Vorgehen und typische Herausforderungen
- Wie baut man eine Nische in eine Trockenbau-Wand?
- Wie fräst man Deckenanschlüsse im Trockenbau präzise?
- Welche Materialien lassen sich außer Gipskarton für Formteile im Trockenbau bearbeiten?
- Prozesse im Trockenbau optimieren: 6 konkrete Schritte
