Omega-Profile aus Gipskarton gehören zu den anspruchsvolleren Formteilen im Trockenbau. Sie erfordern präzise Bearbeitung, ein gutes Verständnis des Materials und einen durchdachten Fertigungsablauf. Dieser Artikel erklärt, was ein Omega-Profil ist, wo es im Innenausbau zum Einsatz kommt, wie es gefertigt wird und welche Anforderungen die maschinelle Bearbeitung an Betrieb und Ausrüstung stellt.
Ob Sie Omega-Profile bisher manuell herstellen oder über eine Umstellung auf maschinelle Fertigung nachdenken: Die folgenden Abschnitte bauen aufeinander auf und führen Sie vom Grundverständnis bis zur praktischen Anwendung.
Was ist ein Omega-Profil aus Gipskarton?
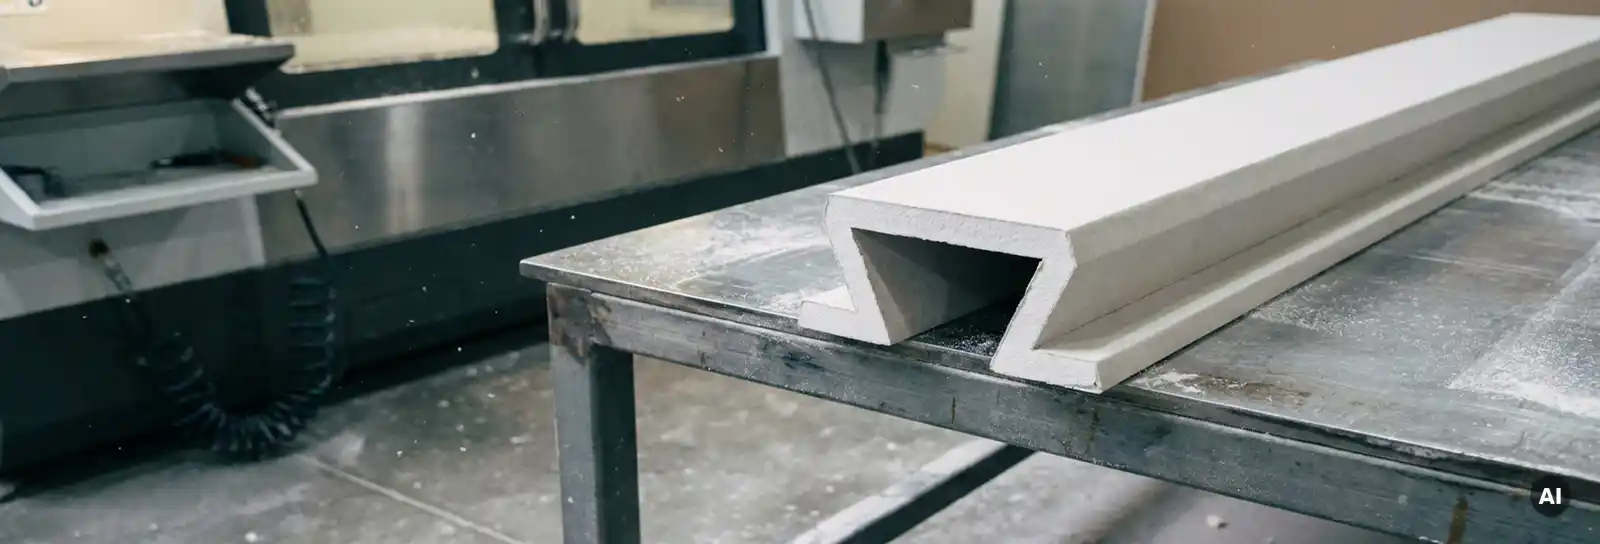
Ein Omega-Profil ist ein Gipskarton-Formteil, dessen Querschnitt dem griechischen Buchstaben Omega ähnelt. Es besteht aus einem erhöhten Mittelsteg und zwei seitlich abgewinkelten Flanken, die flach aufliegen. Diese Form entsteht durch gezielte Fräsungen und Biegungen in der Gipskartonplatte.
Gipskarton lässt sich durch Einschnitte in die Kartonschicht und den Gipskern kontrolliert biegen. Beim Omega-Profil werden in der Regel mehrere parallele Fräsnuten eingebracht, die das Abkanten der Flanken ermöglichen. Der Mittelsteg bleibt dabei stabil, während die Seitenbereiche in einem definierten Winkel nach unten geführt werden.
Im Unterschied zu einfachen Winkelformteilen oder L-Profilen ist das Omega-Profil dreidimensional strukturiert. Es verbindet Tragfunktion, Formgebung und Oberflächenqualität in einem einzigen Bauteil. Genau das macht es zu einem relevanten Element im modernen Innenausbau.
Wo werden Omega-Profile im Innenausbau eingesetzt?
Omega-Profile aus Gipskarton finden überall dort Verwendung, wo gestalterische Anforderungen mit konstruktiven Funktionen verbunden werden. Sie sind kein Nischenprodukt, sondern ein wiederkehrendes Element in verschiedenen Anwendungsbereichen des Trockenbaus.
Deckengestaltung und Lichtvouten
Einer der häufigsten Einsatzbereiche sind abgehängte Decken mit integrierten Lichtvouten. Das Omega-Profil dient dabei als vorgeformtes Trägerelement, das eine saubere Kante und einen gleichmäßigen Übergang zwischen Decke und Wand oder zwischen verschiedenen Deckenebenen schafft. Die erhöhte Mittelzone kann LED-Streifen oder andere Beleuchtungselemente aufnehmen.
Wandverkleidungen und Nischen
Im Bereich von Wandverkleidungen werden Omega-Profile eingesetzt, um strukturierte Oberflächen oder Rücksprünge zu erzeugen. Sie ermöglichen es, Wandflächen mit wiederkehrenden Elementen zu gliedern, ohne aufwendige Unterkonstruktionen zu bauen. Typische Anwendungen sind Empfangsbereiche, Konferenzräume oder Ladenbauten, in denen gestalterische Präzision gefragt ist.
Vorgefertigte Ausbaumodule
In der industriellen Vorfertigung werden Omega-Profile als Bestandteil größerer Ausbaumodule hergestellt. Sie lassen sich in standardisierten Abmessungen vorfertigen und auf der Baustelle montieren. Das reduziert den Aufwand vor Ort und erleichtert die Qualitätskontrolle, weil die Bearbeitung unter kontrollierten Bedingungen in der Werkstatt stattfindet.
Wie entsteht ein Omega-Profil: Fertigungsschritte im Überblick
Die Herstellung eines Omega-Profils folgt einem klar definierten Ablauf. Jeder Schritt baut auf dem vorherigen auf, und Fehler in frühen Phasen wirken sich auf alle nachfolgenden Schritte aus. Das Verständnis dieser Abfolge ist die Grundlage für eine planbare und reproduzierbare Fertigung.
- Maßplanung und Zuschnitt: Zunächst wird die Gipskartonplatte auf das benötigte Rohmaß zugeschnitten. Dabei müssen die späteren Fräsnuten und die Biegezugaben bereits berücksichtigt werden. Ein zu knapp bemessener Zuschnitt lässt sich im weiteren Verlauf nicht korrigieren.
- Fräsen der Biegenuten: An den vorgesehenen Biegestellen werden Nuten in die Plattenoberfläche gefräst. Die Tiefe und Breite der Nut bestimmen, wie stark und sauber sich das Material biegen lässt. Für ein Omega-Profil sind in der Regel mindestens vier Nuten erforderlich: je zwei pro Flanke.
- Abkanten der Flanken: Nach dem Fräsen werden die Flanken entlang der Nuten in den gewünschten Winkel gebogen. Die Kartonschicht auf der Rückseite hält das Profil zusammen und gibt ihm Stabilität. Dieser Schritt erfordert gleichmäßigen Druck und eine saubere Führung, um Risse oder Verformungen zu vermeiden.
- Fixierung und Nachbearbeitung: Je nach Anforderung wird das Profil anschließend fixiert, beispielsweise durch Klebeband auf der Rückseite oder durch Kleber an den Biegekanten. Sichtbare Kanten werden bei Bedarf nachbearbeitet, um eine saubere Oberfläche für die spätere Montage zu gewährleisten.
Dieser Ablauf lässt sich manuell durchführen, stößt dabei aber schnell an Grenzen, sobald größere Stückzahlen oder enge Toleranzen gefragt sind. Genau hier setzt die maschinelle Fertigung an.
Maschinelle Fertigung von Omega-Profilen: Anforderungen und Vorteile
Aufbauend auf den beschriebenen Fertigungsschritten wird deutlich, wo manuelle Bearbeitung an ihre Grenzen stößt: bei der Wiederholgenauigkeit der Fräsnuten, der gleichmäßigen Nuttiefe und der Geschwindigkeit bei größeren Mengen. Die maschinelle Bearbeitung von Gipskarton adressiert genau diese Schwachstellen.
Anforderungen an die Maschine
Für die Herstellung von Omega-Profilen aus Gipskarton braucht es eine Maschine, die präzise Fräsnuten in definierten Abständen und Tiefen einbringen kann. Die Fräsgeometrie muss reproduzierbar einstellbar sein, damit jedes Profil dieselben Biegeeigenschaften aufweist. Wichtig ist außerdem eine stabile Plattenführung, die Verschiebungen während der Bearbeitung verhindert.
Für den Einsatz in der Werkstatt eignen sich stationäre Fräs- und Sägetische, die eine präzise Führung der Platte ermöglichen. Für Betriebe, die auch auf der Baustelle fertigen, sind mobile Systeme auf Rollen eine praktische Alternative, ohne auf Bearbeitungsqualität zu verzichten.
Betriebliche Auswirkungen der maschinellen Bearbeitung
Wenn die Fräsgeometrie einmal eingestellt ist, lässt sich dieselbe Nut immer wieder mit gleicher Tiefe und gleichem Abstand einbringen. Das bedeutet: Korrekturen zwischen den einzelnen Profilen entfallen, und die Montage auf der Baustelle wird besser planbar, weil alle Teile dieselben Maße haben.
Für Betriebe mit wiederkehrenden Aufträgen hat das einen konkreten Effekt auf den Personaleinsatz. Fachkräfte müssen nicht bei jedem Profil neu anzeichnen, messen und prüfen. Sie richten die Maschine einmal ein und können sich auf die Qualitätskontrolle und die Montage konzentrieren. Das ist kein Ersatz für Fachkenntnis, sondern eine sinnvolle Aufgabenteilung.
Ein weiterer Aspekt ist die Reduzierung von Ausschuss. Manuell gefräste Nuten variieren in Tiefe und Position, was zu ungleichmäßigen Biegeergebnissen führen kann. Bricht eine Kante oder reißt die Kartonschicht, ist das Formteil unbrauchbar. Maschinell gefertigte Profile mit definierten Nutparametern liefern gleichmäßigere Ergebnisse, sofern Material, Einstellung und Führung stimmen.
Wann lohnt sich die Umstellung?
Die maschinelle Fertigung von Omega-Profilen lohnt sich besonders dann, wenn dieselben oder ähnliche Profile regelmäßig in größeren Stückzahlen benötigt werden. Für Einzelanfertigungen oder sehr kleine Mengen kann der Einrichtungsaufwand den Zeitgewinn aufwiegen. Für Vorfertigungsbetriebe und Trockenbauunternehmen mit laufenden Projekten ist die maschinelle Bearbeitung von Gipskarton-Formteilen dagegen ein relevanter Schritt zur Prozessoptimierung.
Wie flextos Ihren Trockenbaubetrieb konkret unterstützt
Seit über 17 Jahren entwickeln und produzieren wir bei flextos Made in Germany Maschinenlösungen speziell für den Trockenbau und die industrielle Vorfertigung von Formteilen. Mit weltweit mehr als 2.000 Kunden zählen wir heute zu den führenden Spezialisten und Marktführern für Fräs-, Säge- und CNC-Maschinen im Trockenbau.
Unser Fokus liegt auf präzisen Schnitten, wirtschaftlicher Vorfertigung und effizienten Fertigungsprozessen. Ob mobile Baustellenlösung oder automatisierte CNC-Fertigung: Wir bieten skalierbare Konzepte für unterschiedliche Betriebsgrößen und Anforderungen.
Mit den SUPERCUT-Maschinen unterstützen wir Trockenbauunternehmen und Vorfertigungsbetriebe weltweit dabei, ihre Produktion nachhaltig effizienter zu gestalten:
- präzise Zuschnitte und saubere Kanten bei Standard- und Sonderformteilen
- wirtschaftliche Vorfertigung von Formteilen und Trockenbauelementen
- reduzierte Montagezeiten auf der Baustelle
- weniger Ausschuss und reproduzierbare Qualität
- mobile und stationäre Lösungen für Werkstatt und Baustelle
- skalierbare Maschinenkonzepte vom Handwerk bis zur industriellen Fertigung
Als Marktführer für Maschinen im Trockenbau entwickeln, produzieren und vertreiben wir unsere Systeme selbst. Praxisnah, anwenderorientiert und mit direktem Bezug zur täglichen Arbeit im Innenausbau. Einen Überblick über unser gesamtes Maschinenportfolio finden Sie auf unserer Website.
Wenn Sie wissen möchten, welche Lösung zu Ihrem Betrieb und Ihren Anforderungen passt, beraten wir Sie gerne persönlich.
