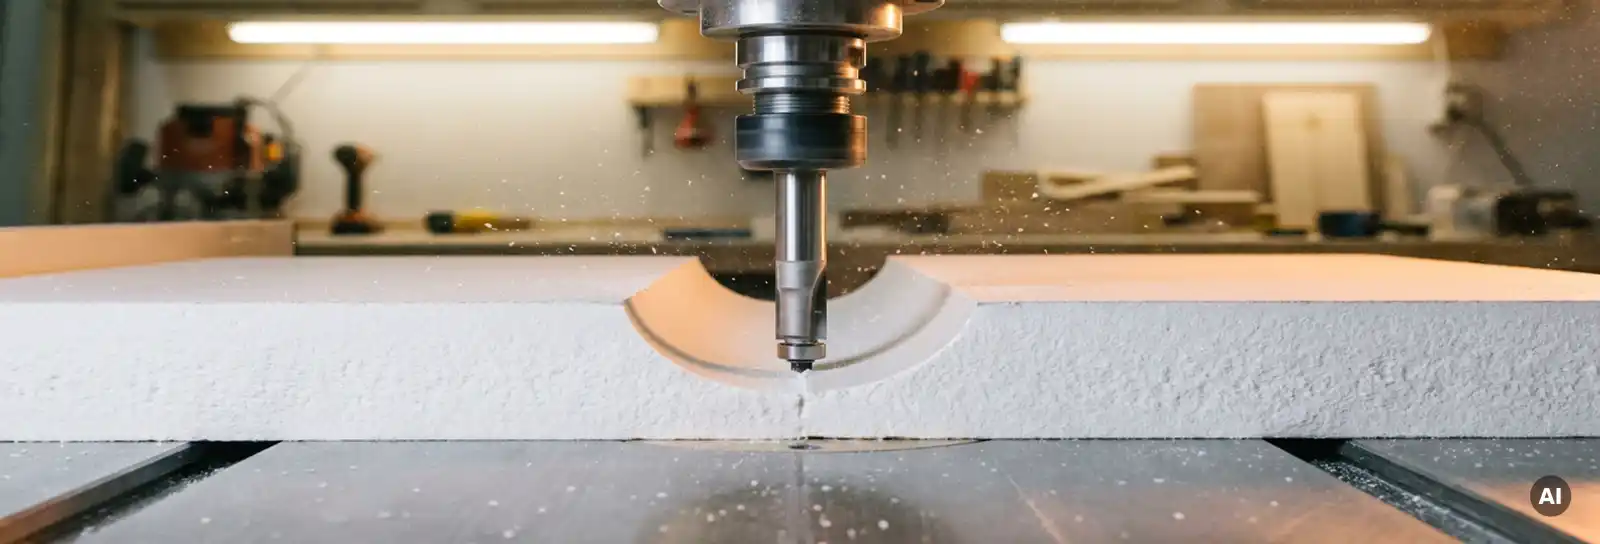
Ausbrüche beim Fräsen einer Lichtvoute entstehen meist durch ungeeignete Werkzeuge, falsche Maschineneinstellungen oder eine unzureichende Fixierung der Gipskartonplatte. Mit einem passenden Fräser, abgestimmter Drehzahl und einer stabilen Werkstückauflage lassen sich saubere Fräskanten jedoch zuverlässig herstellen. Besonders bei der Vorfertigung von Lichtvouten sorgt eine reproduzierbare Bearbeitung für gleichbleibende Qualität und weniger Nacharbeit.
Warum entstehen Ausbrüche beim Fräsen einer Lichtvoute?
Ausbrüche entstehen, wenn Werkzeug, Maschine und Material nicht optimal aufeinander abgestimmt sind. Gipskarton besteht aus einem spröden Gipskern und einer Kartondeckschicht. Beide Materialien reagieren unterschiedlich auf die beim Fräsen entstehenden Kräfte. Wird das Material zu stark belastet, reißt die Kartonschicht ein oder der Gips bricht aus.
Zu den häufigsten Ursachen gehören:
- stumpfe oder ungeeignete Fräser
- zu hoher Vorschub
- zu niedrige oder ungeeignete Drehzahl
- eine unzureichende Werkstückfixierung
- zu große Zustelltiefen
- Vibrationen während des Fräsens
Oft treten mehrere dieser Faktoren gleichzeitig auf. Deshalb lohnt es sich, den gesamten Bearbeitungsprozess zu betrachten und nicht nur einzelne Einstellungen zu verändern.
Welcher Fräser eignet sich für Lichtvouten aus Gipskarton?
Für Lichtvouten eignen sich Hartmetallfräser mit einer auf Gipskarton abgestimmten Schneidengeometrie. Sie schneiden den Gips sauber und schonen gleichzeitig die Kartondeckschicht. Dadurch entstehen glatte Fräskanten mit deutlich geringerem Risiko für Ausbrüche.
Profilfräser bieten zusätzliche Vorteile. Sie erzeugen die gewünschte Kontur direkt in einem Arbeitsgang. Dadurch entfallen weitere Bearbeitungsschritte, gleichzeitig sinkt die Gefahr, dass durch mehrfaches Ansetzen Beschädigungen entstehen.
Je nach Anwendung kommen Einschneider oder Zweischneider zum Einsatz:
- Einschneider sorgen für einen sehr guten Spanabtransport und eignen sich besonders für tiefere Fräsungen.
- Zweischneider laufen ruhiger und liefern häufig eine besonders gleichmäßige Oberfläche.
Welche Variante besser geeignet ist, hängt vom gewünschten Profil und der Materialstärke ab.
Welche Drehzahl und welcher Vorschub liefern saubere Fräsergebnisse?
Für Gipskarton haben sich hohe Drehzahlen zwischen etwa 18.000 und 24.000 U/min in Verbindung mit einem gleichmäßigen Vorschub bewährt.
Wird der Vorschub zu hoch gewählt, steigt das Risiko von Ausbrüchen. Ist er dagegen zu niedrig, entsteht unnötige Wärme und der Fräser arbeitet weniger effizient.
Als Orientierung gelten folgende Einstellungen:
- Drehzahl: ca. 18.000 bis 24.000 U/min
- gleichmäßiger Vorschub ohne ruckartige Bewegungen
- tiefe Fräsungen möglichst auf mehrere Arbeitsgänge verteilen
- vor Serienarbeiten immer einen Probeschnitt durchführen
Außerdem lohnt sich ein Blick auf den Werkzeugzustand. Bereits leicht verschlissene Fräser verschlechtern die Schnittqualität und erhöhen das Risiko für Ausbrüche deutlich.
Wie fixiert man Gipskarton beim Fräsen einer Lichtvoute richtig?
Eine stabile Werkstückfixierung ist entscheidend für saubere Fräsergebnisse. Bereits geringe Bewegungen während der Bearbeitung führen zu Vibrationen und damit zu ungleichmäßigen Schnittkräften.
Bewährt haben sich:
- Vakuumspannsysteme für großflächige Auflage
- mechanische Spannsysteme
- präzise Anschlagsysteme
- ebene und durchgehende Unterlagen
Vor allem bei langen Lichtvouten reicht eine Fixierung an den Plattenenden meist nicht aus. Zusätzliche Auflagepunkte verhindern, dass sich die Platte unter dem Fräsdruck durchbiegt.
Dadurch verbessert sich nicht nur die Maßhaltigkeit, sondern auch die Oberflächenqualität.
Wann ist die Vorfertigung einer Lichtvoute sinnvoll?
Sollen mehrere Lichtvouten gefertigt werden, bietet die Vorfertigung deutliche Vorteile. In der Werkstatt lassen sich Maschinen, Anschläge und Werkstückfixierungen einmal exakt einstellen und anschließend für viele gleiche Bauteile nutzen.
Dadurch entstehen:
- reproduzierbare Fräsergebnisse
- weniger Ausschuss
- geringerer Materialverbrauch
- kürzere Montagezeiten auf der Baustelle
- gleichbleibend hohe Qualität
Außerdem lassen sich Staubabsaugung, Ergonomie und Materialfluss in der Werkstatt wesentlich besser organisieren als auf der Baustelle.
Mobile Fräs- und Sägesysteme bleiben dennoch sinnvoll, wenn einzelne Anpassungen direkt vor Ort erforderlich sind oder Maße erst während der Montage feststehen.
Welche Fehler sollte man beim Fräsen einer Lichtvoute vermeiden?
Viele Qualitätsprobleme lassen sich bereits durch eine sorgfältige Vorbereitung vermeiden.
Achten Sie besonders auf folgende Punkte:
- stumpfe Fräser rechtzeitig wechseln
- Vorschub und Drehzahl aufeinander abstimmen
- Gipskartonplatten sicher fixieren
- tiefe Fräsungen auf mehrere Arbeitsgänge verteilen
- Probeschnitte durchführen
- Werkzeug und Maschine regelmäßig kontrollieren
Bereits kleine Änderungen an diesen Parametern verbessern häufig das Fräsergebnis deutlich und reduzieren den Nacharbeitsaufwand.
Fazit: So vermeiden Sie Ausbrüche beim Fräsen einer Lichtvoute
Ausbrüche beim Fräsen einer Lichtvoute lassen sich meist auf wenige Ursachen zurückführen. Entscheidend sind ein geeigneter Hartmetallfräser, abgestimmte Maschinenparameter und eine sichere Werkstückfixierung. Werden diese Faktoren konsequent berücksichtigt, entstehen saubere Fräskanten mit hoher Wiederholgenauigkeit.
Vor allem Betriebe, die Lichtvouten regelmäßig fertigen, profitieren zusätzlich von einer strukturierten Vorfertigung. Sie verbessert die Prozesssicherheit, reduziert Nacharbeit und sorgt für eine gleichbleibend hohe Qualität der Formteile.
Wie flextos Ihren Trockenbaubetrieb konkret unterstützt
Seit über 17 Jahren entwickeln und produzieren wir bei flextos Maschinenlösungen Made in Germany, die speziell für den Trockenbau und die industrielle Vorfertigung von Formteilen konzipiert sind. Mit weltweit mehr als 2.000 Kunden zählen wir heute zu den führenden Spezialisten für Fräs-, Säge- und CNC-Maschinen im Trockenbau.
Unser Fokus liegt auf präzisen Schnitten, wirtschaftlicher Vorfertigung und effizienten Fertigungsprozessen, von der mobilen Baustellenlösung bis hin zur automatisierten CNC-Fertigung.
Mit den SUPERCUT Maschinen unterstützen wir Trockenbauunternehmen, Vorfertigungsbetriebe und industrielle Ausbauunternehmen weltweit dabei, ihre Produktion nachhaltig effizienter zu gestalten:
- präzise Zuschnitte und saubere Kanten bei Standard- und Sonderformteilen
- wirtschaftliche Vorfertigung von Formteilen und Trockenbauelementen
- reduzierte Montagezeiten auf der Baustelle
- weniger Ausschuss und reproduzierbare Qualität
- mobile und stationäre Lösungen für Werkstatt und Baustelle
- skalierbare Maschinenkonzepte, vom Handwerk bis zur industriellen Fertigung
Als Marktführer für Maschinen im Trockenbau entwickeln, produzieren und vertreiben wir unsere Systeme selbst, praxisnah, anwenderorientiert und mit direktem Bezug zur täglichen Arbeit im Innenausbau.
Wenn Sie wissen möchten, welche Lösung zu Ihrem Betrieb und Ihren Anforderungen passt, beraten wir Sie gerne persönlich.
Ähnliche Artikel
- Akustikdecken maschinell bearbeiten: Ausschnitte präzise fertigen
- Lichtvouten vorfertigen: Vorteile, Vorgehen und typische Herausforderungen
- Wie stellt man Stukkaturen aus Gipskarton maschinell her?
- Welche Maschinen eignen sich am besten für die Formteilherstellung im Trockenbau?
- Was sind häufige Fehler beim Einstieg in die Vorfertigung?
