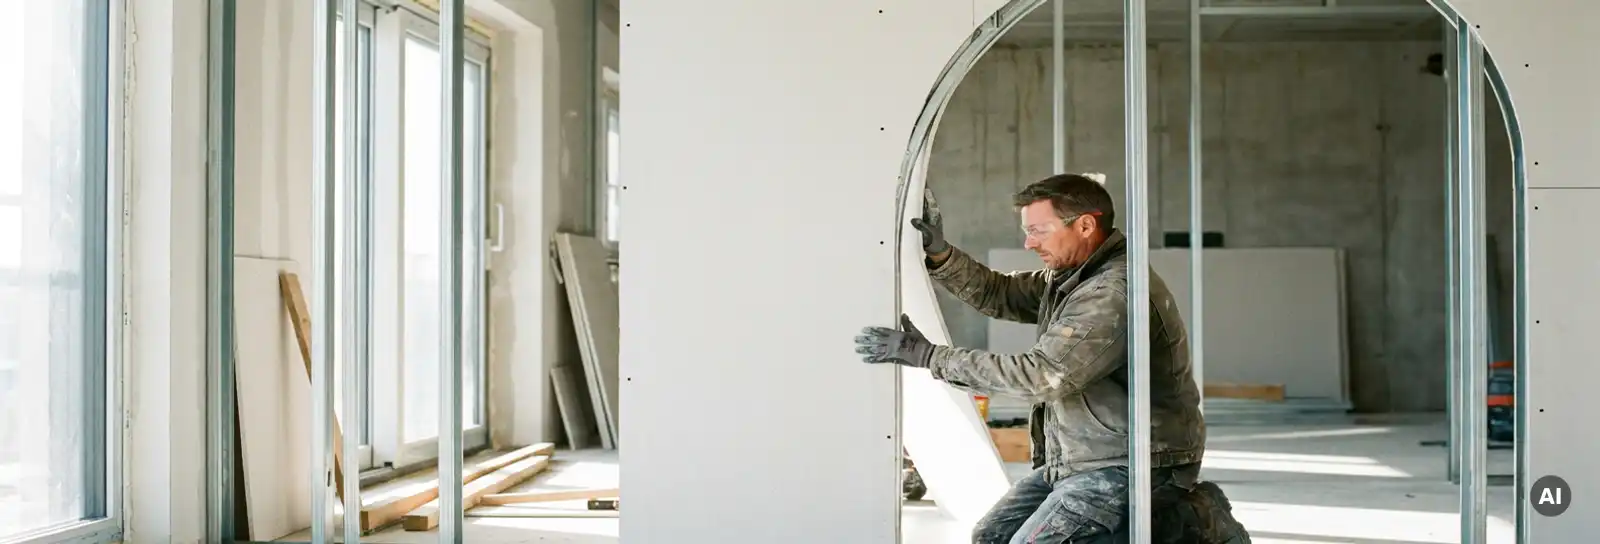
Geschwungene Wände aus Gipskarton entstehen durch eine gebogene Unterkonstruktion und eine passende Beplankung. Je nach Radius kommen spezielle Biegeplatten, angefeuchtete Gipskartonplatten oder gezielt eingeschnittene Platten zum Einsatz.
Damit die Rundung gleichmäßig verläuft, müssen Unterkonstruktion, Plattenmaterial und Befestigungsabstände genau aufeinander abgestimmt sein. Besonders bei wiederkehrenden oder komplexen Formen kann die Vorfertigung einzelne Arbeitsschritte vereinfachen und die Qualität verbessern.
Welche Gipskartonplatten eignen sich für geschwungene Wände?
Für geschwungene Wände eignen sich vor allem Platten, die für gebogene Konstruktionen vorgesehen sind. Sie sind dünner und lassen sich deshalb leichter an einen Radius anpassen.
Grundsätzlich kommen folgende Varianten infrage:
- spezielle Biegeplatten
- dünne Gipskartonplatten
- angefeuchtete Standardplatten
- rückseitig eingeschnittene oder gefräste Platten
- vorgefertigte Bogen- und Formteile
Welche Platte geeignet ist, hängt vor allem vom gewünschten Radius, vom Aufbau der Wand und von den Herstellervorgaben ab.
Je enger die Rundung ist, desto flexibler muss das Plattenmaterial sein. Gleichzeitig kann eine mehrlagige Beplankung notwendig werden, um die gewünschte Stabilität und Oberflächenqualität zu erreichen.
Wie unterscheiden sich Biegeplatten und Standard-Gipskartonplatten?
Biegeplatten wurden speziell für geschwungene Trockenbaukonstruktionen entwickelt. Durch ihre geringe Stärke lassen sie sich leichter biegen als klassische Standardplatten.
Sie eignen sich besonders für:
- enge Radien
- runde Wandverläufe
- Säulenverkleidungen
- gebogene Decken
- Rundbögen
- geschwungene Nischen
- individuelle Innenausbauten
Standard-Gipskartonplatten sind dagegen steifer. Sie eignen sich eher für große Radien oder müssen vor dem Biegen vorbereitet werden.
Dafür kommen unterschiedliche Verfahren infrage:
- kontrolliertes Anfeuchten
- rückseitiges Einschneiden
- Fräsen in gleichmäßigen Abständen
- Formgebung über eine Schablone
Welche Methode fachlich zulässig ist, richtet sich nach dem verwendeten Plattensystem. Deshalb sollten die Verarbeitungshinweise des jeweiligen Herstellers berücksichtigt werden.
Wie macht man Gipskarton für Kurven biegsam?
Gipskarton kann auf unterschiedliche Weise an eine Rundung angepasst werden. Entscheidend sind der gewünschte Radius, die Plattenstärke und die spätere Belastung.
Spezielle Biegeplatten verwenden
Die einfachste Lösung besteht darin, eine dafür vorgesehene Biegeplatte zu verwenden. Sie lässt sich direkt auf der Unterkonstruktion befestigen, sofern der Radius innerhalb der Herstellervorgaben liegt.
Dadurch entfällt ein zusätzlicher Arbeitsschritt zur Vorbereitung der Platte.
Gipskarton kontrolliert anfeuchten
Beim Nassbiegen wird die Platte gleichmäßig befeuchtet. Dadurch wird der Gipskern formbarer.
Anschließend wird die Platte über einer Schablone oder direkt an der Unterkonstruktion in Form gebracht. Dort muss sie trocknen, bevor die Konstruktion weiterbearbeitet wird.
Dabei ist Vorsicht erforderlich. Wird die Platte zu stark durchnässt, verliert sie Stabilität oder reißt beim Biegen.
Rückseite einschneiden oder fräsen
Alternativ kann die Rückseite der Gipskartonplatte in gleichmäßigen Abständen eingeschnitten oder gefräst werden.
Dadurch lässt sich die Platte schrittweise an eine Rundung anpassen. Je enger der Radius ist, desto geringer müssen die Abstände zwischen den Bearbeitungslinien ausfallen.
Wichtig ist, dass die sichtbare Kartonschicht möglichst intakt bleibt. Sie hält die einzelnen Segmente zusammen und sorgt für einen gleichmäßigen Verlauf.
Wann eignet sich das Einschneiden oder Fräsen?
Das Einschneiden oder Fräsen eignet sich vor allem für definierte Rundungen, die sich mit einer Schablone oder einem festen Maschinenprogramm wiederholen lassen.
Diese Methode bietet Vorteile bei:
- wiederkehrenden Radien
- Serienbauteilen
- runden Verkleidungen
- gebogenen Lichtvouten
- segmentierten Wandformen
- vorgefertigten Bogenelementen
Damit die Rundung später nicht ungleichmäßig wirkt, müssen Tiefe und Abstand der Bearbeitungen konstant bleiben.
Handgeführte Werkzeuge können für einzelne Bauteile ausreichen. Bei mehreren gleichen Elementen sorgen geführte Fräs- und Sägesysteme jedoch für eine bessere Wiederholgenauigkeit.
Wie baut man die Unterkonstruktion für eine geschwungene Wand?
Die Unterkonstruktion gibt der geschwungenen Wand ihre spätere Form. Deshalb muss der Verlauf bereits beim Aufbau exakt stimmen.
Grundsätzlich besteht die Konstruktion aus gebogenen Anschlussprofilen und senkrechten Ständerprofilen.
1. Wandverlauf anzeichnen
Zuerst wird die gewünschte Rundung auf Boden und Decke übertragen.
Dafür eignen sich beispielsweise:
- Schablonen
- Schnüre
- Zirkelkonstruktionen
- Laser
- digitale Aufmaßdaten
Der Verlauf an Boden und Decke muss genau übereinstimmen. Andernfalls verdreht sich die spätere Wandfläche.
2. Anschlussprofile an die Rundung anpassen
Die Anschlussprofile werden so vorbereitet, dass sie sich entlang der angezeichneten Kurve biegen lassen.
Dafür werden die Profilflansche in gleichmäßigen Abständen eingeschnitten. Je enger die Rundung ist, desto dichter müssen die Einschnitte gesetzt werden.
Anschließend werden die Profile entlang der geplanten Linie befestigt.
3. Ständerprofile einsetzen
Nun werden die senkrechten Ständerprofile zwischen Boden- und Deckenprofilen eingesetzt.
Bei geschwungenen Wänden liegen die Ständer in der Regel enger zusammen als bei geraden Konstruktionen. Dadurch erhält die gebogene Beplankung mehr Auflagepunkte.
Die genauen Abstände richten sich jedoch nach Radius, Plattentyp und Systemvorgaben.
4. Konstruktion kontrollieren
Vor der Beplankung sollte die Unterkonstruktion vollständig geprüft werden.
Wichtig sind:
- gleichmäßiger Radius
- senkrechte Ständer
- identischer Verlauf an Boden und Decke
- ausreichende Stabilität
- passende Befestigungsabstände
- ausreichende Auflage für die Platten
Kleine Fehler in der Unterkonstruktion lassen sich nach der Beplankung nur schwer korrigieren.
Wie werden die Gipskartonplatten an der Rundung montiert?
Die vorbereiteten Platten werden Schritt für Schritt an der Unterkonstruktion befestigt.
Dabei sollte die Platte gleichmäßig an den Radius angelegt werden. Punktueller Druck kann zu Knicken oder Rissen führen.
Sinnvoll ist folgender Ablauf:
- Platte ansetzen
- Verlauf ausrichten
- Platte schrittweise an die Rundung anlegen
- von einer Seite zur anderen befestigen
- Schraubenabstände gleichmäßig halten
- Oberfläche auf Knicke und Spannungen prüfen
Bei mehrlagigen Konstruktionen sollten die Plattenstöße der einzelnen Lagen versetzt angeordnet werden. Dadurch verbessert sich die Stabilität und das Risiko sichtbarer Fugen sinkt.
Auch hier gelten die Vorgaben des jeweiligen Trockenbausystems.
Welche Werkzeuge braucht man für geschwungene Gipskartonwände?
Für geschwungene Wände werden klassische Trockenbauwerkzeuge und zusätzliche Hilfsmittel zur Formgebung benötigt.
Dazu gehören:
- Maßband oder Laser
- Schablone oder Zirkel
- Wasserwaage und Lot
- Blechschere
- Akkuschrauber
- Cuttermesser
- Trockenbausäge
- Fräsmaschine oder Oberfräse
- Schleifwerkzeuge
- geeignete Absaugtechnik
Für einzelne Platten und einfache Rundungen können handgeführte Werkzeuge ausreichen.
Wer jedoch regelmäßig Rundbögen, gebogene Verkleidungen oder andere Formteile fertigt, profitiert von einem festen Bearbeitungsplatz. Dort lassen sich Maße, Frästiefen und Bearbeitungsabstände reproduzierbar einstellen.
Wann lohnt sich die Vorfertigung geschwungener Wände?
Eine komplette geschwungene Wand wird häufig erst auf der Baustelle montiert. Einzelne Bogen- und Verkleidungselemente können jedoch bereits in der Werkstatt vorbereitet werden.
Die Vorfertigung lohnt sich besonders bei:
- mehreren gleichen Rundungen
- wiederkehrenden Radien
- Hotel- oder Objektbau
- Serienbauteilen
- runden Wandöffnungen
- Säulenverkleidungen
- gebogenen Lichtvouten
- komplexen Formteilen
In der Werkstatt lassen sich die Platten unter kontrollierten Bedingungen zuschneiden, fräsen und prüfen. Dadurch sinkt der Aufwand für Anpassungen auf der Baustelle.
Außerdem können Mitarbeitende Schablonen und Maschineneinstellungen mehrfach verwenden.
Welche Vorteile bietet die Vorfertigung bei Rundungen?
Die Vorfertigung kann mehrere Vorteile bieten:
- gleichmäßige Radien
- reproduzierbare Bearbeitung
- weniger erneutes Anzeichnen
- bessere Qualitätskontrolle
- kürzere Montagezeiten
- geringerer Nacharbeitsaufwand
- klarere Materialplanung
- weniger Schnittabfall auf der Baustelle
Der Nutzen wächst mit der Anzahl gleicher oder ähnlicher Bauteile.
Bei einer einmaligen, unregelmäßigen Rundung kann die direkte Baustellenfertigung dagegen weiterhin die sinnvollere Lösung sein.
Wie werden Fugen an geschwungenen Wänden verspachtelt?
Geschwungene Flächen stellen hohe Anforderungen an die Oberflächenbearbeitung. Unebenheiten und harte Übergänge fallen auf einer Rundung schnell auf.
Zuerst werden die Fugen vollständig gefüllt. Anschließend wird ein zum System passender Bewehrungsstreifen eingebettet.
Danach folgen weitere dünne Spachtelschichten, die jeweils breiter ausgezogen werden.
Ein sinnvoller Ablauf ist:
- Fugen reinigen
- erste Spachtelschicht auftragen
- Bewehrungsstreifen einbetten
- Oberfläche trocknen lassen
- weitere dünne Lagen auftragen
- Übergänge breit ausziehen
- vorsichtig schleifen
- Fläche grundieren
Mehrere dünne Lagen liefern meist ein gleichmäßigeres Ergebnis als eine einzelne dicke Schicht.
Besonders sorgfältig sollten die Übergänge zwischen geraden und gebogenen Wandflächen ausgeführt werden.
Welche Fehler treten bei geschwungenen Gipskartonwänden häufig auf?
Der Radius verläuft ungleichmäßig
Wenn Profile oder Ständer nicht exakt ausgerichtet sind, entstehen sichtbare Wellen.
Deshalb muss die Unterkonstruktion vor der Beplankung vollständig kontrolliert werden.
Die Platte reißt beim Biegen
Mögliche Ursachen sind:
- ein zu enger Radius
- eine ungeeignete Platte
- ungleichmäßiges Anfeuchten
- zu großer Druck
- zu wenige Auflagepunkte
Eine Probefläche oder ein Musterbauteil kann helfen, bevor die eigentliche Montage beginnt.
Die Platte knickt zwischen den Ständern
Sind die Ständerabstände zu groß, wird die Platte nicht ausreichend unterstützt.
Dadurch entsteht keine gleichmäßige Rundung, sondern eine segmentierte Fläche.
Die Fugen bleiben sichtbar
Zu dicke Spachtelschichten oder zu schmale Übergänge können sich später abzeichnen.
Deshalb sollten Fugen breit und in mehreren Arbeitsgängen ausgezogen werden.
Vorgefertigte Elemente passen nicht
Ungenaue Aufmaße oder nicht berücksichtigte Bautoleranzen führen zu Nacharbeit auf der Baustelle.
Deshalb müssen Planung, Fertigung und Montage eng aufeinander abgestimmt sein.
Was muss bei Schall-, Brand- und Feuchteschutz beachtet werden?
Auch eine geschwungene Wand muss die technischen Anforderungen des Projekts erfüllen.
Dazu gehören je nach Einsatzbereich:
- Brandschutz
- Schallschutz
- Feuchteschutz
- mechanische Belastbarkeit
- Befestigung von Einbauten
- Oberflächenqualität
Die gewählte Plattenart, die Anzahl der Lagen, die Dämmung und die Unterkonstruktion müssen deshalb als geprüftes Gesamtsystem betrachtet werden.
Einzelne Angaben zu Plattenstärken oder Profilabständen lassen sich nicht ohne Weiteres auf jedes Projekt übertragen.
Fazit:
Geschwungene Wände aus Gipskarton entstehen durch das präzise Zusammenspiel von Unterkonstruktion, Plattenmaterial und Befestigung.
Für enge Radien eignen sich spezielle Biegeplatten oder gezielt vorbereitete Platten. Größere Rundungen können je nach System auch mit dünnen Standardplatten umgesetzt werden.
Entscheidend sind ein gleichmäßiger Wandverlauf, ausreichend viele Auflagepunkte und eine sorgfältige Oberflächenbearbeitung.
Bei wiederkehrenden Rundungen oder komplexen Formteilen bietet die Vorfertigung zusätzliche Vorteile. Sie verbessert die Wiederholgenauigkeit, reduziert Nacharbeit und erleichtert die Montage auf der Baustelle.
Wie flextos Ihren Trockenbaubetrieb konkret unterstützt
Seit über 17 Jahren entwickeln und produzieren wir bei flextos Made in Germany Maschinenlösungen speziell für den Trockenbau und die industrielle Vorfertigung von Formteilen. Mit weltweit mehr als 2.000 Kunden zählen wir heute zu den führenden Spezialisten und Marktführern für Fräs-, Säge- und CNC-Maschinen im Trockenbau.
Unser Fokus liegt auf präzisen Schnitten, wirtschaftlicher Vorfertigung und effizienten Fertigungsprozessen, von der mobilen Baustellenlösung bis hin zur automatisierten CNC-Fertigung.
Mit den SUPERCUT-Maschinen unterstützen wir Trockenbauunternehmen, Vorfertigungsbetriebe und industrielle Ausbauunternehmen weltweit dabei, ihre Produktion nachhaltig effizienter zu gestalten:
- präzise Zuschnitte und saubere Kanten bei Standard- und Sonderformteilen
- wirtschaftliche Vorfertigung von Formteilen und Trockenbauelementen
- reduzierte Montagezeiten auf der Baustelle
- weniger Ausschuss und reproduzierbare Qualität
- mobile und stationäre Lösungen für Werkstatt und Baustelle
- skalierbare Maschinenkonzepte, vom Handwerk bis zur industriellen Fertigung
Als Marktführer für Maschinen im Trockenbau entwickeln, produzieren und vertreiben wir unsere Systeme selbst, praxisnah, anwenderorientiert und mit direktem Bezug zur täglichen Arbeit im Innenausbau.
Wenn Sie wissen möchten, welche Lösung zu Ihrem Betrieb und Ihren Anforderungen passt, beraten wir Sie gerne persönlich.
Ähnliche Artikel
- Was ist bei der Herstellung komplexer Gipskarton-Formteile zu beachten?
- Fräsmaschine im Trockenbau: Von Rohrverkleidung bis Lichtvoute
- Trockenbau-Ecken ohne Spachteln: Geht das?
- Wie erreicht man gleichbleibende Qualität bei der Formteilfertigung im Trockenbau?
- Welche Bauteile lassen sich im Trockenbau vorfertigen?
