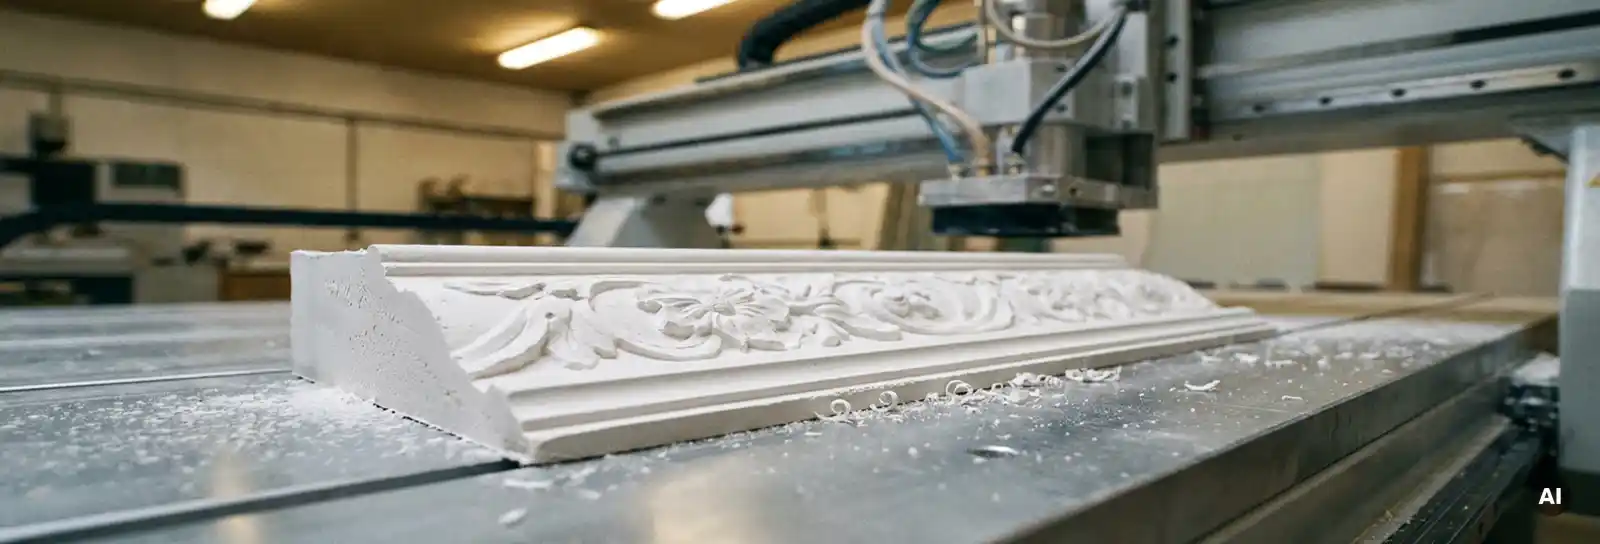
Stukkaturen aus Gipskarton lassen sich maschinell herstellen, indem Platten präzise zugeschnitten, gefräst, gefaltet und zu dekorativen Profilen oder Formteilen verbunden werden. Auf diese Weise entstehen beispielsweise Lichtvouten, Gesimse, Hohlkehlen, Rahmen und gestufte Übergänge für Wand und Decke.
Die maschinelle Herstellung eignet sich besonders für moderne, geradlinige Stukkaturen aus Gipskarton. Stationäre Fräs- und Sägesysteme ermöglichen wiederholbare Profile, während CNC-gesteuerte Maschinen auch individuelle Konturen und Ausschnitte fertigen können.
Was sind Stukkaturen aus Gipskarton?
Stukkaturen aus Gipskarton sind dekorative Bauteile, die Wand- und Deckenflächen gliedern oder Übergänge gestalten. Im Unterschied zu klassischem Stuck werden sie nicht aus flüssiger Gipsmasse gegossen. Stattdessen entstehen sie aus zugeschnittenen und gefrästen Gipskartonplatten.
Typische Stukkaturen und Zierprofile aus Gipskarton sind:
- Lichtvouten
- Gesimse
- Hohlkehlen
- Deckenspiegel
- Kassettenrahmen
- gestufte Deckenanschlüsse
- Wand- und Deckenleisten
- Blenden
- Schattenfugenprofile
- dekorative Rahmen
- individuelle Formteile
Gefräste Gipskarton-Stukkaturen eignen sich vor allem für klare, geometrische Formen. Sehr filigrane Ornamente, Figuren oder historische Verzierungen lassen sich dagegen meist besser mit klassischen Stuckverfahren oder speziell geformten Fertigelementen herstellen.
Welche Vorteile bietet die maschinelle Herstellung von Gipskarton-Stukkaturen?
Wer Stukkaturen aus Gipskarton maschinell herstellt, kann wiederkehrende Profile präzise und in gleichbleibender Qualität fertigen.
Zu den wichtigsten Vorteilen gehören:
- reproduzierbare Maße
- gleichmäßige Winkel und Fräsungen
- weniger wiederholtes Anzeichnen
- saubere und durchgehende Kanten
- kurze Bearbeitungszeiten bei Serien
- geringerer Nacharbeitsaufwand
- flexible Anpassung an Projektmaße
- eigene Herstellung von Sonderprofilen
- bessere Planbarkeit der Montage
Besonders bei langen Profilen oder vielen identischen Bauteilen wirkt sich eine strukturierte Vorfertigung aus. Statt jedes Element auf der Baustelle einzeln aufzubauen, fertigt der Betrieb die Profile unter kontrollierten Bedingungen vor.
Welche Maschinen werden für Stukkaturen aus Gipskarton eingesetzt?
Für die maschinelle Herstellung kommen handgeführte Fräswerkzeuge, mobile oder stationäre Fräs- und Sägetische sowie CNC-gesteuerte Anlagen infrage.
Welche Maschine geeignet ist, hängt von Profilform, Stückzahl, Einsatzort und gewünschtem Automatisierungsgrad ab.
Wann eignen sich handgeführte Fräsmaschinen?
Handgeführte Fräsmaschinen eignen sich für einzelne Profile, kleinere Stückzahlen und Anpassungen direkt auf der Baustelle.
Sie bieten Vorteile, wenn:
- nur wenige Elemente benötigt werden
- Maße kurzfristig angepasst werden müssen
- keine feste Werkstatt vorhanden ist
- einfache, gerade Fräsungen ausreichen
- das Werkzeug flexibel transportiert werden muss
Allerdings muss der Bediener Führung und Maß bei jeder Bearbeitung neu einrichten. Deshalb hängt die Wiederholgenauigkeit stärker von Erfahrung, Führungsschiene und sorgfältigem Arbeiten ab.
Für lange oder mehrfach benötigte Profile steigt dadurch der Mess- und Rüstaufwand.
Wann ist ein mobiler Fräs- und Sägetisch sinnvoll?
Mobile Tischsysteme eignen sich für Betriebe, die sowohl in der Werkstatt als auch auf der Baustelle dekorative Gipskartonprofile herstellen.
Sie verbinden:
- eine definierte Plattenauflage
- geführte Bearbeitung
- flexible Einsatzorte
- wiederholbare Einstellungen
- Fräs- und Sägearbeiten auf einem Arbeitsplatz
Dadurch lassen sich auch kleinere Serien präziser fertigen als mit vollständig handgeführten Werkzeugen.
Mobile Systeme sind außerdem sinnvoll, wenn große Formteile erst am Einsatzort hergestellt werden sollen oder endgültige Maße erst auf der Baustelle feststehen.
Wann lohnt sich ein stationärer Fräs- und Sägetisch?
Ein stationärer Fräs- und Sägetisch schafft einen festen Arbeitsplatz für die Vorfertigung von Stukkaturen und anderen Gipskarton-Formteilen.
Diese Lösung eignet sich besonders, wenn ein Betrieb:
- regelmäßig dekorative Profile fertigt
- viele gleiche Elemente benötigt
- lange und gerade Fräsungen ausführt
- verschiedene Fräswinkel verwendet
- Zuschnitt und Fräsung kombinieren möchte
- mehrere Baustellen aus einer Werkstatt beliefert
Feste Anschläge und definierte Maschineneinstellungen reduzieren das wiederholte Messen. Gleichzeitig lassen sich Qualität und Werkzeugzustand an einem eingerichteten Arbeitsplatz besser kontrollieren.
Der Fertigungsbereich kann zusätzlich durch Absaugung, Klebetisch, Plattenheber oder Materialwagen ergänzt werden. Dadurch verbessert nicht nur die Maschine, sondern der gesamte Ablauf die Produktivität.
Wann eignet sich eine CNC-Maschine für Gipskarton-Stukkaturen?
CNC-gesteuerte Maschinen eignen sich für komplexere Konturen, viele unterschiedliche Bauteile und wiederkehrende Fertigungsprogramme.
Sie können beispielsweise:
- freie Konturen bearbeiten
- Kreise und Bögen herstellen
- Ausschnitte fräsen
- Rahmen und Kassetten fertigen
- Bauteile markieren
- wiederkehrende Programme speichern
- mehrere Bearbeitungen auf einer Platte kombinieren
CNC-Technik ist besonders sinnvoll, wenn digitale Zeichnungen oder CAD-Daten bereits vorliegen. Die Maschine kann die vorbereiteten Bearbeitungsdaten reproduzierbar umsetzen.
Allerdings wird die Fertigung nicht allein durch CNC-Technik wirtschaftlich. Auch Aufmaß, Datenpflege, Materialbereitstellung und Qualitätskontrolle müssen strukturiert organisiert sein.
Welche Materialien eignen sich für Gipskarton-Stukkaturen?
Für die meisten dekorativen Profile werden klassische Gipskartonplatten verwendet. Sie lassen sich gut fräsen, falten und verkleben.
Je nach Einsatzbereich können außerdem folgende Materialien infrage kommen:
- Standard-Gipskartonplatten
- imprägnierte Gipskartonplatten
- Feuerschutzplatten
- Gipsfaserplatten
- Biegeplatten
- MDF und andere Holzwerkstoffe
- Kunststoffplatten
- Aluverbundplatten
Die Materialwahl richtet sich nach:
- Profilform
- Einbauort
- Feuchtigkeitsbeanspruchung
- Brandschutzanforderungen
- mechanischer Belastung
- gewünschter Oberfläche
- verfügbarer Maschinentechnik
Nicht jedes Material lässt sich mit denselben Fräsern und Einstellungen bearbeiten. Deshalb müssen Werkzeug, Vorschub und Absaugung auf den jeweiligen Werkstoff abgestimmt sein.
Welche Gipskartonplatten eignen sich am besten?
Für einfache, gerade Stukkaturen eignen sich Platten, die sich sauber fräsen und falten lassen. Die tatsächlich erforderliche Plattenstärke hängt jedoch von Profilgeometrie, Stabilität und Einbausituation ab.
Pauschale Mindeststärken sind deshalb wenig sinnvoll.
Für ein schmales, gefaltetes Gesims können andere Platten geeignet sein als für ein großes Deckenelement oder ein freitragendes Formteil. Außerdem kann ein Profil aus mehreren verbundenen Plattenlagen bestehen.
Entscheidend sind:
- ausreichende Stabilität
- saubere Fräsbarkeit
- geeignete Faltgeometrie
- sichere Verklebung
- gute Transportfähigkeit
- passende Oberflächenqualität
Vor Beginn einer Serie empfiehlt sich deshalb ein Musterbauteil.
Welche Profilformen lassen sich maschinell herstellen?
Maschinell lassen sich vor allem geometrische und wiederholbare Profilformen herstellen.
Dazu gehören:
L- und U-förmige Profile
Diese Formteile eignen sich für Blenden, Gesimse, Wandanschlüsse und einfache Deckenelemente.
Gestufte Profile
Mehrere Fräsungen ermöglichen abgestufte Übergänge und mehrteilige Deckenformen.
Lichtvouten
Gefräste und gefaltete Gipskartonprofile verdecken LED-Systeme und schaffen indirekte Beleuchtung.
Hohlkehlen und gerundete Übergänge
Je nach Werkzeug, Plattenaufbau und Konstruktion können gerundete oder segmentierte Übergänge entstehen.
Kassettenrahmen und Deckenspiegel
CNC-Bearbeitung oder präzise Serienschnitte ermöglichen wiederkehrende Rahmen und geometrische Deckenelemente.
Schattenfugen und Blenden
Geradlinige Profile lassen sich auf feste Maße fertigen und anschließend an Wand oder Decke montieren.
Individuelle Sonderprofile
Auch projektspezifische Formen sind möglich, sofern sie mit der verfügbaren Fräsgeometrie oder CNC-Bearbeitung hergestellt werden können.
Wie läuft die maschinelle Herstellung von Stukkaturen aus Gipskarton ab?
Eine strukturierte Fertigung umfasst mehrere Arbeitsschritte. Je genauer Planung und Maschine aufeinander abgestimmt sind, desto weniger Anpassungen fallen später auf der Baustelle an.
1. Profil planen
Zuerst wird festgelegt, welche Form das fertige Profil erhalten soll.
Wichtige Angaben sind:
- Außenmaße
- Winkel
- Plattenstärke
- Fräspositionen
- Faltreihenfolge
- Einbauort
- Anschlussdetails
- Oberflächenanforderung
- Transportlänge
- benötigte Stückzahl
Bei beleuchteten Profilen müssen zusätzlich Leuchtmittel, Leitungsführung und Wartungszugang eingeplant werden.
2. Aufmaß prüfen
Die tatsächlichen Baustellenmaße sollten vor Beginn der Fertigung kontrolliert werden.
Besonders bei langen Wand- und Deckenverläufen können Bautoleranzen auftreten. Werden diese nicht berücksichtigt, passen selbst präzise gefertigte Profile später nicht.
3. Fertigungszeichnung oder Programm erstellen
Bei einfachen Profilen reicht eine klare Maßzeichnung mit definierten Fräslinien.
Für CNC-gefertigte Elemente werden digitale Bearbeitungsdaten erstellt. Diese enthalten Konturen, Ausschnitte und Fräspositionen.
4. Material auswählen
Anschließend wird die passende Platte gewählt.
Dabei müssen Formbarkeit, Stabilität und spätere Anforderungen berücksichtigt werden.
5. Platte zuschneiden
Die Platte wird zunächst auf das benötigte Rohmaß gebracht.
Feste Anschläge erleichtern es, mehrere identische Profile ohne erneutes Anzeichnen herzustellen.
6. Fräsungen herstellen
Nun werden die vorgesehenen Nuten, Winkel oder Konturen gefräst.
Bei Faltprofilen trägt der Fräser den Gipskern gezielt ab. Die gegenüberliegende Kartonschicht bleibt erhalten und verbindet die einzelnen Flächen.
Damit die Platte später sauber gefaltet werden kann, müssen Fräswinkel und Frästiefe genau zum Material passen.
7. Profil falten und verkleben
Nach der Bearbeitung wird die Platte entlang der Fräsungen gefaltet.
Anschließend wird die Fräsnut mit einem geeigneten Klebstoff fixiert. Während der Aushärtung muss das Profil im vorgesehenen Winkel gehalten werden.
8. Bauteil kontrollieren
Vor dem Transport werden folgende Punkte geprüft:
- Außenmaß
- Winkel
- Geradheit
- Frästiefe
- Kantenqualität
- Verklebung
- Oberfläche
- Übereinstimmung mit Plan oder Stückliste
Bei Serien sollte das erste Profil vollständig geprüft werden, bevor die weitere Fertigung beginnt.
9. Profil kennzeichnen
Bei größeren Projekten sollten die Bauteile nach Raum, Abschnitt und Einbauposition gekennzeichnet werden.
Dadurch lassen sie sich auf der Baustelle schneller zuordnen.
10. Verpacken und transportieren
Lange oder filigrane Stukkaturen aus Gipskarton sind empfindlich. Deshalb benötigen sie eine geeignete Unterstützung und einen Schutz der Kanten.
Bereits bei der Planung muss geprüft werden, welche Längen sicher transportiert und durch die Baustelle bewegt werden können.
Wie unterscheiden sich gefräste und gegossene Stukkaturen?
Gefräste und gegossene Stukkaturen unterscheiden sich deutlich in Material, Formensprache und Herstellung.
Gefräste Gipskarton-Stukkaturen
Sie entstehen aus Plattenmaterial und eignen sich besonders für:
- klare Geometrien
- lange Profile
- Winkel und Stufen
- Lichtvouten
- Rahmen
- moderne Innenausbauten
- wiederkehrende Serien
Für neue Formen sind je nach Geometrie lediglich andere Einstellungen, Fräser oder digitale Programme erforderlich.
Gegossene Stukkaturen
Klassische Stukkaturen werden aus Gips oder anderen formbaren Materialien in Negativformen gegossen oder handwerklich gezogen.
Sie eignen sich besonders für:
- filigrane Ornamente
- Rosetten
- plastische Verzierungen
- historische Profile
- detailreiche Reproduktionen
- dreidimensionale Figuren
Beide Verfahren erfüllen deshalb unterschiedliche Anforderungen. Gefräste Gipskartonprofile ersetzen klassischen Stuck nicht in jedem Einsatzbereich.
Welche Vorteile bieten gefräste Gipskartonprofile?
Gefräste Profile bieten vor allem im modernen Innenausbau Vorteile:
- keine Gussform für einfache geometrische Profile erforderlich
- kurze Umstellung bei Maßänderungen
- keine Trocknung eines gegossenen Bauteils
- geringes Bauteilgewicht
- gute Integration in Trockenbaukonstruktionen
- gleichmäßige Plattenoberfläche
- einfache Kombination mit Wand- und Deckensystemen
- wirtschaftliche Herstellung wiederkehrender Profile
Allerdings müssen auch gefräste Formteile verklebt, kontrolliert, transportiert und montiert werden. Deshalb sollte immer der gesamte Prozess betrachtet werden.
Welche Fehler treten bei der maschinellen Stukkaturfertigung häufig auf?
Die Frästiefe stimmt nicht
Wird zu tief gefräst, kann die Kartonschicht beschädigt werden. Ist die Fräsung zu flach, lässt sich das Profil nicht sauber falten.
Der Fräser ist stumpf
Ein verschlissener Fräser erzeugt unsaubere Kanten und erhöht den Nacharbeitsaufwand.
Die Platte liegt nicht stabil auf
Vibrationen oder Durchbiegungen führen zu wechselnden Frästiefen und ungleichmäßigen Profilen.
Die Maße stammen nur aus dem Plan
Bautoleranzen können dazu führen, dass ein exakt gefertigtes Profil trotzdem nicht passt.
Der Klebstoff ist ungeeignet
Der verwendete Kleber muss zum Material, zur Fugengeometrie und zur späteren Belastung passen.
Das Profil wird vorzeitig bewegt
Wird ein frisch verklebtes Formteil zu früh transportiert, können sich Winkel oder Verbindungen verändern.
Die Transportlänge wurde nicht berücksichtigt
Sehr lange Profile können auf der Baustelle nicht durch Türen, Treppenhäuser oder Aufzüge bewegt werden.
Das erste Serienteil wird nicht geprüft
Fehlerhafte Einstellungen übertragen sich sonst auf die gesamte Serie.
Wie lässt sich die Serienfertigung verbessern?
Wer regelmäßig Stukkaturen aus Gipskarton herstellt, sollte wiederkehrende Abläufe standardisieren.
Dazu gehören:
- feste Profilvarianten
- dokumentierte Frästiefen
- definierte Werkzeuge
- gespeicherte CNC-Programme
- klare Stücklisten
- geplante Materialbelegung
- feste Qualitätskontrollen
- standardisierte Klebeabläufe
- eindeutige Kennzeichnung
- passende Transportgestelle
Dadurch sinkt der Einrichtungsaufwand bei Folgeaufträgen. Gleichzeitig bleiben Maße und Qualität besser vergleichbar.
Wann lohnt sich die Eigenfertigung gegenüber dem Zukauf?
Die Eigenfertigung kann sinnvoll sein, wenn ein Betrieb regelmäßig ähnliche Profile benötigt oder projektspezifische Maße kurzfristig umsetzen möchte.
Sie eignet sich besonders bei:
- wiederkehrenden Profilen
- vielen gleichen Bauteilen
- individuellen Projektmaßen
- kurzen Reaktionszeiten
- regelmäßiger Trockenbau-Vorfertigung
- vorhandener Werkstattfläche
- geeigneter Maschinentechnik
- geschultem Personal
Der Zukauf kann dagegen sinnvoller sein, wenn:
- nur wenige Standardprofile benötigt werden
- sehr filigrane Ornamente gefragt sind
- keine geeignete Fertigungsfläche vorhanden ist
- Maschinen und Personal nicht ausgelastet wären
- ein spezialisiertes Stuckelement bereits verfügbar ist
Eine pauschale Mindeststückzahl gibt es nicht. Entscheidend ist der Vergleich des gesamten Prozesses.
Wie bewertet man die Wirtschaftlichkeit?
Bei der Kalkulation sollten nicht nur Material und Maschinenlaufzeit betrachtet werden.
Relevant sind außerdem:
- Planung und Aufmaß
- Programmerstellung
- Rüstzeit
- Werkzeugkosten
- Materialverschnitt
- Fräsen und Sägen
- Falten und Verkleben
- Qualitätskontrolle
- Verpackung
- Transport
- Montage
- Nacharbeit
- Lagerung
- Auslastung der Maschine
Erst diese Gesamtbetrachtung zeigt, ob Eigenfertigung oder Zukauf wirtschaftlicher ist.
Fazit:
Stukkaturen aus Gipskarton entstehen durch präzisen Plattenzuschnitt, gezielte Fräsungen und das anschließende Falten oder Verbinden der einzelnen Flächen.
Handgeführte Systeme eignen sich für einzelne Profile und Anpassungen. Stationäre Fräs- und Sägetische bieten Vorteile bei regelmäßiger Vorfertigung. CNC-gesteuerte Maschinen erweitern die Möglichkeiten um komplexe Konturen, Ausschnitte und gespeicherte Fertigungsprogramme.
Besonders geeignet ist das Verfahren für moderne, geometrische Stukkaturen wie Lichtvouten, Gesimse, Kassettenrahmen, Blenden und gestufte Deckenprofile. Für filigrane Ornamente und historische Reproduktionen bleiben klassische Stuckverfahren dagegen häufig die passendere Lösung.
Der wirtschaftliche Nutzen entsteht nicht allein durch den Fräsvorgang. Entscheidend ist ein durchgängiger Prozess aus Aufmaß, Planung, Fertigung, Qualitätskontrolle, Transport und Montage.
Wie flextos Ihren Trockenbaubetrieb konkret unterstützt
Seit über 17 Jahren entwickeln und produzieren wir bei flextos Made in Germany Maschinenlösungen speziell für den Trockenbau und die industrielle Vorfertigung von Formteilen. Mit weltweit mehr als 2.000 Kunden zählen wir heute zu den führenden Spezialisten für Fräs-, Säge- und CNC-Maschinen im Trockenbau.
Unser Fokus liegt auf präzisen Schnitten, wirtschaftlicher Vorfertigung und effizienten Fertigungsprozessen. Ob mobile Baustellenlösung oder automatisierte CNC-Fertigung: Wir bieten das passende System für Ihren Betrieb.
Mit unseren SUPERCUT-Maschinen unterstützen wir Trockenbauunternehmen, Vorfertigungsbetriebe und industrielle Ausbauunternehmen weltweit dabei, ihre Produktion nachhaltig effizienter zu gestalten:
- Präzise Zuschnitte und saubere Kanten bei Standard- und Sonderformteilen
- Wirtschaftliche Vorfertigung von Formteilen und Trockenbauelementen
- Reduzierte Montagezeiten auf der Baustelle
- Weniger Ausschuss und reproduzierbare Qualität
- Mobile und stationäre Lösungen für Werkstatt und Baustelle
- Skalierbare Maschinenkonzepte vom Handwerk bis zur industriellen Fertigung
Als Marktführer für Maschinen im Trockenbau entwickeln, produzieren und vertreiben wir unsere Systeme selbst. Praxisnah, anwenderorientiert und mit direktem Bezug zur täglichen Arbeit im Innenausbau. Wenn Sie wissen möchten, welche Lösung zu Ihrem Betrieb und Ihren Anforderungen passt, beraten wir Sie gerne persönlich.
