Formteile mit wechselnden Maßen lassen sich effizient fertigen, wenn der Bearbeitungsprozess konsequent von der Baustelle in die Vorfertigung verlagert wird. Statt jedes Formteil einzeln vor Ort zuzuschneiden, werden Maße gebündelt, Einstellungen standardisiert und Bearbeitungsschritte maschinell reproduzierbar gemacht. Das reduziert den Aufwand pro Formteil spürbar, auch wenn die Abmessungen von Auftrag zu Auftrag variieren. Die folgenden Fragen beleuchten, wo die größten Hebel liegen und wie sich der Prozess gezielt verbessern lässt.
Welche Herausforderungen entstehen bei wechselnden Maßen in der Formteilfertigung?
Wechselnde Maße in der Formteilfertigung erzeugen vor allem dann Probleme, wenn jedes Formteil als Einzelfall behandelt wird. Jede neue Abmessung erfordert neue Einstellungen, neue Prüfschritte und oft auch neue Materialzuschnitte. Das kostet Zeit, erhöht die Fehlerquote und macht eine verlässliche Planung schwierig. Besonders in Betrieben ohne standardisierte Abläufe summiert sich dieser Aufwand erheblich.
Konkret entstehen folgende Schwierigkeiten:
- Häufige Umrüstzeiten: Jede Maßänderung bedeutet, Anschläge, Führungen oder Werkzeuge neu einzustellen. Bei vielen verschiedenen Formteilen pro Tag kostet das einen erheblichen Teil der Arbeitszeit.
- Erhöhtes Fehlerrisiko: Wer Maße manuell überträgt und Zuschnitte von Hand ausführt, macht häufiger Fehler. Falsch zugeschnittene Gipskarton-Formteile oder Rigips-Formteile sind Ausschuss, der Material und Zeit kostet.
- Schlechte Planbarkeit: Wenn unklar ist, wie lange ein Formteil dauert, lassen sich Montagezeiten kaum verlässlich kalkulieren. Das wirkt sich auf die gesamte Projektplanung aus.
- Belastung von Fachkräften: Erfahrene Mitarbeiter werden für Routineaufgaben gebunden, die sich mit dem richtigen Prozess auch strukturierter abarbeiten ließen.
Der eigentliche Kern des Problems ist nicht die Vielfalt der Maße selbst, sondern das Fehlen eines Prozesses, der diese Vielfalt beherrschbar macht. Betriebe, die Formteile im Trockenbau regelmäßig in unterschiedlichen Abmessungen herstellen, brauchen keine Vereinfachung der Anforderungen, sondern eine strukturierte Fertigungslogik.
Wie lässt sich der Rüstaufwand bei variablen Formteilen minimieren?
Der Rüstaufwand bei variablen Formteilen lässt sich vor allem durch zwei Maßnahmen reduzieren: durch die Bündelung gleicher oder ähnlicher Maße in Fertigungsgruppen und durch den Einsatz von Maschinen mit schnell verstellbaren Anschlag- und Führungssystemen. Wer ähnliche Abmessungen zusammenfasst und in einem Durchgang bearbeitet, vermeidet unnötige Umrüstvorgänge zwischen einzelnen Formteilen.
In der Praxis bedeutet das: Bevor die Fertigung beginnt, werden alle Formteile eines Auftrags oder mehrerer Aufträge nach Maßgruppen sortiert. Alle Teile mit gleicher Breite oder gleichem Fräsprofil werden hintereinander bearbeitet, bevor auf das nächste Maß umgestellt wird. Dieses Prinzip der Losbildung ist aus der industriellen Fertigung bekannt und lässt sich auch in handwerklich geprägten Betrieben gut umsetzen.
Zusätzlich hilft es, Maßvorgaben schriftlich oder digital zu dokumentieren. Wer für wiederkehrende Formteile feste Einstellwerte hinterlegt, muss beim nächsten Auftrag nicht neu messen, sondern ruft die gespeicherten Parameter ab. Das spart Zeit und reduziert Einstellfehler. Maschinen mit klar ablesbaren Skalen oder digitalen Anzeigen unterstützen diesen Ablauf, weil sie das Einstellen auf definierte Werte beschleunigen und nachvollziehbar machen.
Welche Maschinen eignen sich für die Bearbeitung unterschiedlicher Plattenformate?
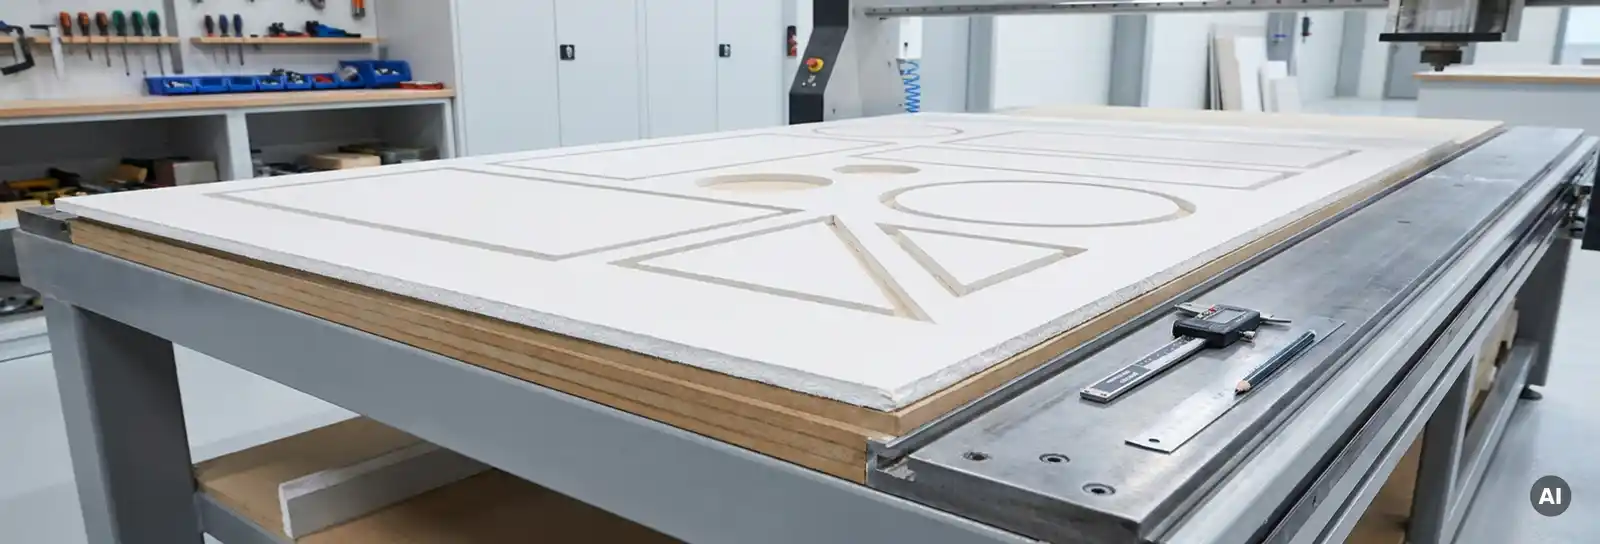
Für die Bearbeitung unterschiedlicher Plattenformate eignen sich Fräs- und Sägetische, die flexible Anschlagsysteme, ausreichend Auflagefläche und schnell verstellbare Führungen bieten. Entscheidend ist nicht die Maschinenleistung allein, sondern die Anpassbarkeit an wechselnde Formate ohne langen Rüstaufwand. Sowohl stationäre als auch mobile Systeme kommen in Frage, je nachdem, ob die Bearbeitung in der Werkstatt oder auf der Baustelle stattfindet.
Stationäre Fräs- und Sägetische bieten den Vorteil einer stabilen Auflagefläche und präziser Führungssysteme. Sie eignen sich besonders für Vorfertigungsbetriebe, die täglich größere Mengen an Gipskarton-Formteilen oder Rigips-Formteilen in verschiedenen Abmessungen herstellen. Durch feste Aufstellbedingungen lassen sich Einstellungen reproduzierbar wiederholen, was die Qualität über viele Teile hinweg konstant hält.
Mobile Fräsmaschinen für den Trockenbau bieten dagegen den Vorteil, dass sie direkt auf der Baustelle eingesetzt werden können. Wenn Formteile vor Ort angepasst werden müssen, weil Maße erst beim Einbau feststehen, ist eine transportable Lösung sinnvoll. Klappbare Tische auf Rollen lassen sich in der Produktion oder auf der Baustelle schnell positionieren und wieder verstauen.
Für Betriebe, die beides brauchen, also Vorfertigung in der Werkstatt und gelegentliche Anpassungen auf der Baustelle, ist eine Kombination aus beiden Systemtypen oder ein mobil einsetzbarer Tisch mit stationären Qualitätsmerkmalen die praktischste Lösung. Mehr dazu, welche Systeme sich konkret für die Formteilherstellung eignen, erfahren Sie in unserem Beitrag zu Maschinen für die Formteilherstellung.
Wann lohnt sich die Vorfertigung von Formteilen gegenüber dem Zuschnitt vor Ort?
Die Vorfertigung von Formteilen lohnt sich, sobald dieselben oder ähnliche Teile in größerer Stückzahl benötigt werden oder wenn der Zuschnitt vor Ort den Montageablauf verlangsamt. Wer Formteile aus Gipskarton oder Rigips auf der Baustelle einzeln zuschneidet, bindet Monteure in Arbeitsschritte, die sich in der Werkstatt strukturierter und schneller erledigen lassen.
Konkret lohnt sich die Vorfertigung in diesen Situationen:
- Wiederkehrende Formteile: Wenn ein Projekt viele gleichartige Teile erfordert, zum Beispiel identische Aussparungen, Bögen oder Profile, amortisiert sich der Einrichtungsaufwand schnell über die Stückzahl.
- Enge Montagezeitfenster: Wenn auf der Baustelle nur begrenzte Zeit zur Verfügung steht, spart vorgefertigtes Material wertvolle Stunden. Die Monteure bauen ein, statt zu schneiden.
- Qualitätsanforderungen: In der Werkstatt lassen sich Maße unter kontrollierten Bedingungen genauer einhalten als auf einer unruhigen Baustelle. Das reduziert Nacharbeit beim Einbau.
- Personalplanung: Vorfertigung ermöglicht es, Fachkräfte gezielter einzusetzen. Wer in der Werkstatt vorproduziert, kann Montagekapazitäten auf der Baustelle auf das Wesentliche konzentrieren.
Der Zuschnitt vor Ort bleibt sinnvoll, wenn Maße erst beim Einbau feststehen oder wenn es sich um Einzelteile handelt, die sich nicht vorab planen lassen. In allen anderen Fällen ist die Vorfertigung die wirtschaftlichere Wahl.
Wie wirkt sich präzises Fräsen auf Montagezeiten und Materialverbrauch aus?
Präzises Fräsen von Gipskarton-Formteilen und Rigips-Formteilen reduziert Montagezeiten, weil Teile, die maßgenau gefertigt wurden, ohne Nacharbeit eingebaut werden können. Jeder Handgriff, der auf der Baustelle entfällt, weil ein Teil bereits passt, spart direkt Arbeitszeit. Gleichzeitig sinkt der Materialverbrauch, weil falsch zugeschnittene Teile nicht ersetzt werden müssen.
Der Zusammenhang lässt sich konkret beschreiben: Eine definierte Fräsgeometrie ermöglicht eine wiederholbare Bearbeitung. Wenn dieselbe Einstellung für zehn, zwanzig oder hundert Formteile verwendet wird, entstehen Teile mit konsistenten Abmessungen. Das macht die Montage planbar, weil die Monteure wissen, dass jedes Teil passt, ohne es vorher prüfen zu müssen.
Beim Materialverbrauch wirkt sich Präzision auf zwei Ebenen aus. Erstens entstehen weniger Ausschussteile durch Schnittfehler. Zweitens lassen sich Platten besser aufteilen, wenn die Schnittmaße vorab festgelegt und optimiert werden. Wer Zuschnitte plant, bevor er schneidet, nutzt das Material effizienter als jemand, der spontan auf der Baustelle entscheidet.
Für Betriebe, die Trockenbau-Maschinen für die Formteilfertigung einsetzen, bedeutet das: Der Nutzen einer präzisen Maschine zeigt sich nicht nur im Fräsergebnis selbst, sondern in jedem nachgelagerten Schritt. Weniger Korrekturaufwand, kürzere Montagezeiten und geringerer Materialverbrauch sind die direkten betrieblichen Auswirkungen einer reproduzierbaren Bearbeitung.
Wie flextos Ihren Trockenbaubetrieb konkret unterstützt
Seit über 17 Jahren entwickelt und produziert flextos Made-in-Germany-Maschinenlösungen speziell für den Trockenbau und die industrielle Vorfertigung von Formteilen. Mit weltweit mehr als 2.000 Kunden zählen wir heute zu den führenden Spezialisten und Marktführern für Fräs-, Säge- und CNC-Maschinen im Trockenbau.
Unser Fokus liegt auf präzisen Schnitten, wirtschaftlicher Vorfertigung und effizienten Fertigungsprozessen, von der mobilen Baustellenlösung bis hin zur automatisierten CNC-Fertigung. Mit den SUPERCUT-Maschinen unterstützen wir Trockenbauunternehmen, Vorfertigungsbetriebe und industrielle Ausbauunternehmen weltweit dabei, ihre Produktion nachhaltig effizienter zu gestalten:
- präzise Zuschnitte und saubere Kanten bei Standard- und Sonderformteilen
- wirtschaftliche Vorfertigung von Formteilen und Trockenbauelementen
- reduzierte Montagezeiten auf der Baustelle
- weniger Ausschuss und reproduzierbare Qualität
- mobile und stationäre Lösungen für Werkstatt und Baustelle
- skalierbare Maschinenkonzepte, vom Handwerk bis zur industriellen Fertigung
Als Marktführer für Maschinen im Trockenbau entwickeln, produzieren und vertreiben wir unsere Systeme selbst, praxisnah, anwenderorientiert und mit direktem Bezug zur täglichen Arbeit im Innenausbau. Wenn Sie wissen möchten, welche Lösung zu Ihrem Betrieb und Ihren Anforderungen passt, beraten wir Sie gerne persönlich.
Ähnliche Artikel
- Wie fräst man saubere L-Winkel und Ecken aus Gipskarton?
- Vorfertigung oder Zuschnitt vor Ort: Was ist im Trockenbau sinnvoller?
- Lohnt sich Vorfertigung im Trockenbau auch für kleine Betriebe?
- Wie lassen sich Durchlaufzeiten in der Trockenbaufertigung verkürzen?
- Wie lassen sich Fertigungsprozesse im Innenausbau optimieren?
