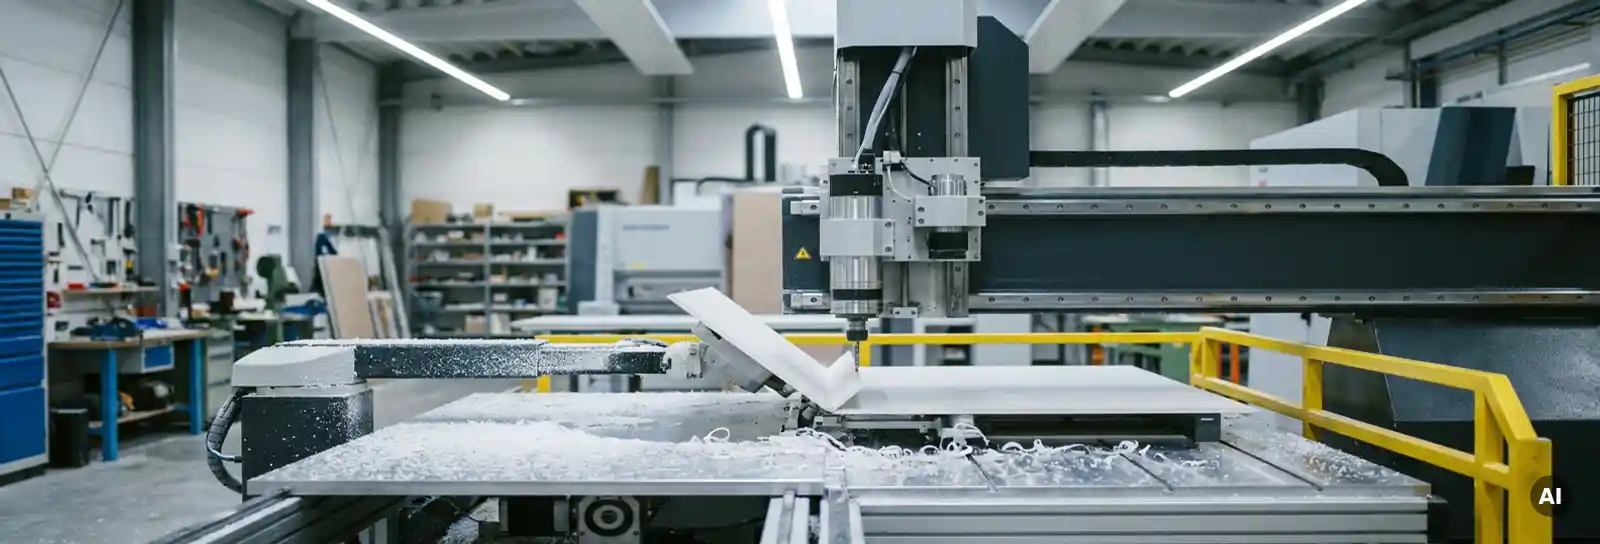
Beim Doppel-Umbug entfallen durch maschinelle Bearbeitung vor allem das manuelle Anreißen, das Einschneiden der Fräslinie, das Abknicken der Platte und das Ausrichten der Umbuglänge. Diese Schritte führt die Fräsmaschine in einem definierten Durchgang aus, sodass der Bediener die Platte einlegt, positioniert und entnimmt. Die folgenden Abschnitte erklären, wie das im Einzelnen funktioniert und welche Auswirkungen das auf Ihren Fertigungsablauf hat.
Welche Arbeitsschritte übernimmt die Maschine beim Doppel-Umbug?
Die Maschine übernimmt beim Doppel-Umbug das Fräsen beider Falzlinien in einem Arbeitsgang, das Einhalten der definierten Abstände zwischen den Umbugkanten sowie die Tiefensteuerung des Fräsers. Der Bediener legt die Platte ein, richtet sie an der Anschlagkante aus und entnimmt das fertig gefräste Formteil. Das manuelle Anreißen, Messen und Einschneiden entfällt vollständig.
Beim manuellen Doppel-Umbug sind typischerweise mehrere Einzelschritte notwendig: Maße übertragen, Anrisslinien ziehen, Fräser oder Cutter ansetzen, Schnitttiefe kontrollieren, Platte abknicken und die Kante nacharbeiten. Jeder dieser Schritte kostet Zeit und birgt Fehlerpotenzial, besonders wenn mehrere Formteile in gleicher Ausführung gefertigt werden sollen.
Die Maschine fasst diese Schritte zu einem reproduzierbaren Ablauf zusammen. Die Fräsgeometrie ist einmal eingestellt und wird bei jedem Durchgang identisch ausgeführt. Das bedeutet: Wer zehn Formteile mit Doppel-Umbug fertigt, erhält zehn Teile mit gleichen Maßen, ohne dass zwischen den Teilen neu gemessen oder korrigiert werden muss.
Wie funktioniert der maschinelle Doppel-Umbug bei Gipskarton?
Beim maschinellen Doppel-Umbug von Gipskarton fräst die Maschine zwei parallele Nuten in die Plattenoberfläche. Die Frästiefe ist so eingestellt, dass der Gipskern durchtrennt wird, die Kartonrückseite aber intakt bleibt. Anschließend lässt sich die Platte an beiden Fräslinien sauber abknicken, sodass ein doppelter Umbug mit definierten Schenkellängen entsteht.
Der Gipskarton hat eine spezifische Schichtstruktur: Gipskern zwischen zwei Kartonlagen. Genau diese Struktur ermöglicht den Umbug. Wird der Kern präzise gefräst, bleibt die Kartonrückseite als Scharnier erhalten. Das Ergebnis ist ein Formteil, das sich ohne Bruch oder Ausriss umbiegen lässt und an der Umbugkante eine saubere, montagefreundliche Kante aufweist.
Beim Doppel-Umbug werden zwei solcher Nuten mit einem definierten Abstand zueinander gefräst. Dieser Abstand bestimmt die Breite des mittleren Stegs und damit die spätere Form des Formteils, zum Beispiel für Laibungen, Nischen oder Abschlussprofile. Die Maschine stellt diesen Abstand reproduzierbar ein, ohne dass der Bediener zwischen den Fräslinien neu messen muss.
Welche Fehlerquellen beseitigt der automatisierte Doppel-Umbug?
Der automatisierte Doppel-Umbug beseitigt vor allem Fehler, die beim manuellen Anreißen und Einschneiden entstehen: ungenaue Abstände zwischen den Fräslinien, ungleichmäßige Frästiefen, abweichende Schenkellängen und Ausrisse an der Kartonoberfläche. Diese Fehler führen bei der manuellen Fertigung häufig zu Nacharbeit oder Ausschuss.
In der Praxis entstehen beim manuellen Doppel-Umbug typische Probleme:
- Die Anrisslinie wird nicht exakt parallel gezogen, sodass der Umbug schief wird.
- Die Frästiefe variiert entlang der Schnittlinie, was zu ungleichmäßigem Abknicken führt.
- Der Abstand zwischen beiden Umbuglinien weicht von Teil zu Teil ab, besonders bei Serienfertigung.
- Beim Einschneiden mit dem Cutter reißt die Kartonlage ein, was die Kante optisch und funktional beeinträchtigt.
Die Maschine arbeitet mit einer fest eingestellten Fräsgeometrie. Solange das Material korrekt eingelegt und der Anschlag richtig gesetzt ist, wiederholt sie dieselbe Bearbeitung ohne Abweichung. Das reduziert den Anteil fehlerhafter Teile und verringert den Korrekturbedarf vor der Montage. Wichtig ist dabei: Die Maschine arbeitet reproduzierbar, benötigt dafür aber korrekte Einstellungen und geeignetes Material.
Wie viel Zeit spart der maschinelle Doppel-Umbug gegenüber manueller Fertigung?
Der maschinelle Doppel-Umbug reduziert die Bearbeitungszeit pro Formteil gegenüber der manuellen Fertigung spürbar, weil mehrere Einzelschritte entfallen oder zusammengefasst werden. Wie groß die Zeitersparnis konkret ausfällt, hängt von der Stückzahl, der Formteilkomplexität und dem bisherigen manuellen Ablauf ab. Bei Serienfertigung ist der Effekt deutlich größer als bei Einzelstücken.
Beim manuellen Doppel-Umbug summieren sich die Einzelschritte: Messen, Anreißen, Einschneiden der ersten Linie, Kontrollmessen, Einschneiden der zweiten Linie, Abknicken, Kantenprüfung, gegebenenfalls Nacharbeiten. Für ein einzelnes Formteil mag das überschaubar wirken. Bei zehn oder zwanzig gleichen Teilen multipliziert sich der Aufwand entsprechend.
Die Maschine fasst das Fräsen beider Linien in einen einzigen Durchgang zusammen. Das Messen und Anreißen entfällt. Die Tiefenkontrolle übernimmt die Maschineneinstellung. Was bleibt, ist das Einlegen, Positionieren und Entnehmen der Platte. Für Betriebe, die regelmäßig Formteile mit Doppel-Umbug fertigen, lässt sich dieser Ablauf außerdem gut in die Vorfertigungsplanung integrieren, weil die Bearbeitungszeit pro Teil kalkulierbar wird.
Für welche Plattenmaterialien eignet sich der Doppel-Umbug?
Der Doppel-Umbug eignet sich vor allem für Gipskarton und Gipsfaserplatten, da deren Schichtstruktur das Abknicken nach dem Fräsen ermöglicht. Darüber hinaus lassen sich auch bestimmte Holzverbundwerkstoffe und Kunststoffplatten mit Umbug-Technik bearbeiten, sofern das Material die notwendige Biegbarkeit nach dem Fräsen aufweist.
Gipskarton ist das am häufigsten verwendete Material für den Doppel-Umbug im Trockenbau. Die Kartonrückseite fungiert als Scharnier, der gefräste Gipskern gibt nach. Das Ergebnis ist eine saubere, belastbare Umbugkante. Gipsfaserplatten verhalten sich ähnlich, sind aber homogener im Aufbau und erfordern eine angepasste Frästiefe.
Bei Holzverbundwerkstoffen wie MDF oder Spanplatten ist der Umbug nur bedingt möglich, da diese Materialien nach dem Fräsen nicht flexibel genug sind, um ohne Bruch abgeknickt zu werden. Hier kommen eher Sägeschnitte oder spezifische Fräsprofile zum Einsatz. Kunststoffplatten wie PVC oder Hartschaum lassen sich je nach Materialstärke und Zusammensetzung ebenfalls fräsen und biegen, erfordern aber andere Fräsparameter als Gipskarton.
Für den Einsatz in der Vorfertigung gilt: Das Material muss zur gewählten Fräsgeometrie passen. Eine Maschine, die für Gipskarton eingestellt ist, liefert bei einem anderen Plattenmaterial nur dann reproduzierbare Ergebnisse, wenn die Einstellungen entsprechend angepasst werden.
Wie flextos Ihren Trockenbaubetrieb konkret unterstützt
Seit über 17 Jahren entwickeln und produzieren wir bei flextos Made in Germany Maschinenlösungen speziell für den Trockenbau und die industrielle Vorfertigung von Formteilen. Mit weltweit mehr als 2.000 Kunden zählen wir heute zu den führenden Spezialisten und Marktführern für Fräs-, Säge- und CNC-Maschinen im Trockenbau.
Unser Fokus liegt auf präzisen Schnitten, wirtschaftlicher Vorfertigung und effizienten Fertigungsprozessen, von der mobilen Baustellenlösung bis hin zur automatisierten CNC-Fertigung.
Mit unseren SUPERCUT-Maschinen unterstützen wir Trockenbauunternehmen, Vorfertigungsbetriebe und industrielle Ausbauunternehmen weltweit dabei, ihre Produktion nachhaltig effizienter zu gestalten:
- präzise Zuschnitte und saubere Kanten bei Standard- und Sonderformteilen
- wirtschaftliche Vorfertigung von Formteilen und Trockenbauelementen
- reduzierte Montagezeiten auf der Baustelle
- weniger Ausschuss und reproduzierbare Qualität
- mobile und stationäre Lösungen für Werkstatt und Baustelle
- skalierbare Maschinenkonzepte, vom Handwerk bis zur industriellen Fertigung
Als Marktführer für Maschinen im Trockenbau entwickeln, produzieren und vertreiben wir unsere Systeme selbst, praxisnah, anwenderorientiert und mit direktem Bezug zur täglichen Arbeit im Innenausbau.
Wenn Sie wissen möchten, welche Lösung zu Ihrem Betrieb und Ihren Anforderungen passt, beraten wir Sie gerne persönlich.
Ähnliche Artikel
- Fensterlaibungen aus Gipskarton: Selbst fertigen oder kaufen?
- Wie wirkt sich präzise Formteilfertigung auf die Baustelleneffizienz aus?
- Vorfertigung im Trockenbau aufbauen: So gelingt der Einstieg
- Wie lässt sich Prozessoptimierung im Baugewerbe umsetzen?
- Trockenbau oder Massivbau: Was ist effizienter im Innenausbau?
