Einen Doppel-Umbug aus Gipskarton stellt man maschinell her, indem man die Platte an zwei definierten Stellen mit einer Fräsmaschine kerbt, sodass das Material kontrolliert gefaltet und anschließend zu einem sauberen, doppelt umgeschlagenen Kantenprofil geformt werden kann. Dieser Prozess eignet sich besonders für die Vorfertigung von Formteilen im Trockenbau, bei denen reproduzierbare Kanten und gleichbleibende Maßhaltigkeit gefragt sind. Die folgenden Abschnitte beantworten die wichtigsten Fragen rund um Technik, Ablauf und häufige Fehlerquellen.
Welche Maschinen und Werkzeuge werden für einen Doppel-Umbug benötigt?
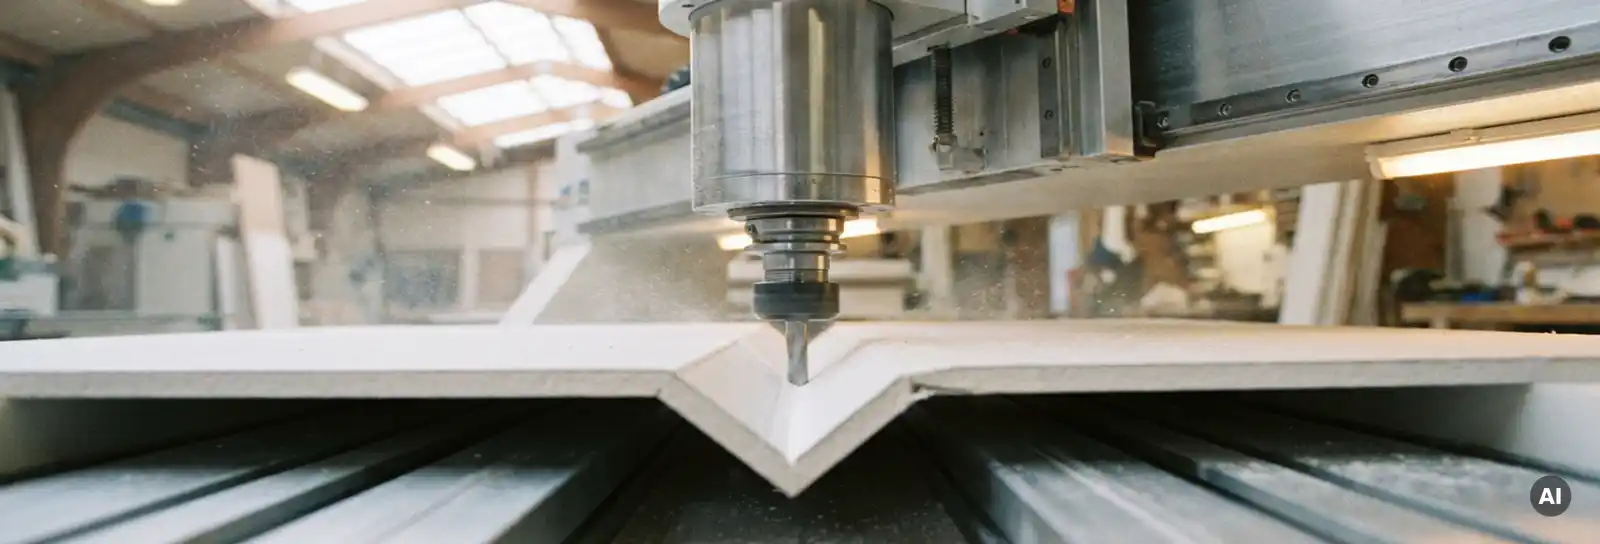
Für die maschinelle Herstellung eines Doppel-Umbugs aus Gipskarton benötigen Sie eine Fräsmaschine, die speziell für die Bearbeitung von Plattenmaterialien ausgelegt ist, sowie geeignete Fräswerkzeuge für Kerbschnitte. Entscheidend ist, dass die Maschine präzise, wiederholbare Fräspositionen ermöglicht, da beim Doppel-Umbug zwei Kerbschnitte in einem definierten Abstand zueinander gesetzt werden müssen.
Im Einzelnen kommen folgende Komponenten zum Einsatz:
- Fräs- und Sägetisch: Ein stationärer oder fahrbarer Frästisch bildet die Grundlage. Er sorgt für eine stabile Auflage der Gipskartonplatte und ermöglicht geführte, reproduzierbare Schnitte.
- V-Nut-Fräser oder Kerbfräser: Diese Werkzeuge erzeugen die notwendige Kerbe im Karton und im Gipskern, ohne die gegenüberliegende Kartonschicht vollständig zu durchtrennen. Die Kartonschicht auf der Rückseite bleibt als Scharnier erhalten.
- Anschlagsystem: Ein einstellbarer Anschlag oder eine Parallelführung stellt sicher, dass beide Kerbschnitte im richtigen Abstand gesetzt werden und die Faltgeometrie stimmt.
- Absaugung: Gipskartonstaub entsteht beim Fräsen in erheblicher Menge. Eine angeschlossene Absauganlage schützt Maschine und Bediener und hält den Arbeitsbereich sauber.
Für die Vorfertigung in Werkstatt oder Betrieb empfiehlt sich ein stationärer Frästisch, der für die Serienfertigung ausgelegt ist. Auf der Baustelle kommen mobile, klappbare Varianten zum Einsatz, die sich schnell aufbauen und transportieren lassen. Wichtig ist in beiden Fällen, dass die Maschine für Gipskarton und vergleichbare Plattenwerkstoffe geeignet ist, da diese Materialien andere Anforderungen an Schnittgeometrie und Werkzeugstandzeit stellen als Holz oder Kunststoff.
Wie wird ein Doppel-Umbug aus Gipskarton Schritt für Schritt gefräst?
Ein Doppel-Umbug entsteht durch zwei parallele Kerbschnitte auf der Vorderseite der Gipskartonplatte, anschließendes Falten entlang beider Kerben und das Fixieren der umgeschlagenen Kante. Der gesamte Ablauf lässt sich in wenige, klar definierte Arbeitsschritte gliedern.
- Platte zuschneiden: Zunächst wird die Gipskartonplatte auf das benötigte Rohmaß zugeschnitten. Die Breite des Zuschnitts muss die spätere Faltgeometrie berücksichtigen, also die Materialdicke und den gewünschten Überstand des Umbugs einkalkulieren.
- Anschlag einstellen: Der Anschlag an der Fräsmaschine wird auf den Abstand des ersten Kerbschnitts zur Plattenkante eingestellt. Beim Doppel-Umbug folgt der zweite Kerbschnitt in einem definierten Abstand zum ersten, der der Materialdicke der Platte entspricht.
- Ersten Kerbschnitt fräsen: Die Platte wird mit der Sichtseite nach unten auf den Frästisch gelegt. Der erste Kerbschnitt wird so tief gefräst, dass der Gipskern vollständig durchtrennt wird, die rückseitige Kartonschicht jedoch intakt bleibt. Diese Kartonschicht fungiert als Faltgelenk.
- Zweiten Kerbschnitt fräsen: Ohne die Platte zu verschieben, wird der Anschlag auf den zweiten Abstand eingestellt und der zweite Kerbschnitt parallel zum ersten gesetzt. Auch hier gilt: Gipskern durchtrennen, Karton erhalten.
- Platte falten: Die Platte wird an beiden Kerbstellen gefaltet. Der Streifen zwischen den beiden Kerben legt sich dabei als Verbindungssteg um, sodass eine doppelt umgeschlagene Kante entsteht.
- Kante fixieren: Die umgeschlagene Kante wird verklebt oder mechanisch gesichert, je nach Anforderung des Bauteils und der späteren Montagesituation.
Dieser Ablauf lässt sich für die Serienfertigung standardisieren. Wenn Anschlagpositionen einmal korrekt eingestellt sind, können gleichartige Formteile reproduzierbar und ohne erneutes Ausmessen gefertigt werden. Das reduziert den Zeitaufwand pro Bauteil und macht die Fertigung planbarer.
Welche Fräsparameter sind für saubere Umbug-Kanten relevant?
Für saubere Umbug-Kanten beim Gipskarton-Umbug sind die Frästiefe, die Vorschubgeschwindigkeit und die Werkzeuggeometrie die wichtigsten Parameter. Stimmen diese drei Faktoren nicht aufeinander ab, entstehen ausgerissene Kanten, unkontrolliertes Brechen des Gipskerns oder eine beschädigte Kartonschicht, die das Falten unmöglich macht.
Frästiefe
Die Frästiefe muss so gewählt werden, dass der Gipskern vollständig durchtrennt wird, die rückseitige Kartonschicht aber unversehrt bleibt. Bei einer Standard-Gipskartonplatte mit 12,5 mm Dicke bedeutet das, dass die Fräsgeometrie auf die tatsächliche Materialstärke abgestimmt sein muss. Schwankungen in der Plattendicke, die je nach Hersteller und Charge auftreten können, sollten beim Einstellen der Tiefe berücksichtigt werden.
Vorschubgeschwindigkeit und Werkzeuggeometrie
Ein zu hoher Vorschub führt zu Ausrissen im Karton und einem unsauberen Schnittbild. Ein zu langsamer Vorschub kann dagegen zu einer Überhitzung des Werkzeugs führen und die Kartonoberfläche beschädigen. Die optimale Vorschubgeschwindigkeit hängt vom verwendeten Fräser, der Maschinenleistung und der Materialbeschaffenheit ab und sollte für jede Materialkombination einmalig eingestellt und dokumentiert werden.
Die Werkzeuggeometrie, also der Öffnungswinkel des V-Nut-Fräsers, bestimmt die spätere Faltgeometrie. Ein 90-Grad-Fräser erzeugt eine rechtwinklige Faltkante, was für den Standardumbug im Trockenbau in der Regel geeignet ist. Für andere Winkel oder Sonderprofile sind entsprechend angepasste Werkzeuge notwendig.
Was ist der Unterschied zwischen einem einfachen und einem Doppel-Umbug?
Ein einfacher Umbug entsteht durch einen einzelnen Kerbschnitt, der eine einmalige Faltung der Gipskartonplatte ermöglicht. Ein Doppel-Umbug verwendet zwei parallele Kerbschnitte, sodass die Platte zweimal gefaltet wird und eine doppelt umgeschlagene, geschlossene Kante entsteht. Der Doppel-Umbug erzeugt eine stabilere, optisch sauberere Abschlusskante als der einfache Umbug.
Im Trockenbau wird der einfache Umbug häufig dort eingesetzt, wo eine Platte einmalig um eine Ecke geführt werden soll, beispielsweise an Wandanschlüssen oder einfachen Abschlüssen. Der Doppel-Umbug hingegen kommt bei Formteilen zum Einsatz, bei denen die Kante sichtbar bleibt und eine saubere, geschlossene Oberfläche gefordert ist, etwa bei Nischenverkleidungen, Laibungen oder dekorativen Profilen.
Der wesentliche Unterschied im Fertigungsablauf liegt in der Anzahl der Frässchritte und der Notwendigkeit, beide Kerbschnitte präzise zueinander auszurichten. Beim Doppel-Umbug ist die Positioniergenauigkeit der Maschine wichtiger, da ein Fehler im Abstand der beiden Kerben direkt die Faltgeometrie und damit das fertige Bauteilmaß beeinflusst. Für die Serienfertigung bedeutet das: Einmal korrekt eingestellt, lassen sich Doppel-Umbug-Formteile genauso reproduzierbar herstellen wie einfache Umbug-Teile.
Welche Fehler entstehen beim maschinellen Umbug und wie lassen sie sich vermeiden?
Die häufigsten Fehler beim maschinellen Umbug aus Gipskarton sind eine zu tiefe oder zu flache Frästiefe, ausgerissene Kartonschichten, ein falscher Abstand zwischen den Kerbschnitten beim Doppel-Umbug sowie eine beschädigte Sichtseite durch falsches Einlegen der Platte. Die meisten dieser Fehler lassen sich durch sorgfältige Einstellung der Maschine und eine korrekte Materialvorbereitung vermeiden.
- Frästiefe zu tief: Die rückseitige Kartonschicht wird durchtrennt. Die Platte bricht beim Falten unkontrolliert. Lösung: Frästiefe vor der Serienfertigung an einem Musterstück prüfen und dokumentieren.
- Frästiefe zu flach: Der Gipskern ist nicht vollständig durchtrennt. Die Platte lässt sich nicht sauber falten, oder es entstehen Risse an ungewollten Stellen. Lösung: Frästiefe schrittweise anpassen und Schnittbild kontrollieren.
- Ausgerissene Kartonkanten: Entstehen durch stumpfe Werkzeuge oder zu hohen Vorschub. Lösung: Werkzeugzustand regelmäßig prüfen, Vorschubgeschwindigkeit anpassen.
- Falscher Abstand der Kerbschnitte: Beim Doppel-Umbug führt ein falscher Abstand zwischen den beiden Kerben dazu, dass die gefaltete Kante nicht bündig abschließt oder das Bauteilmaß nicht stimmt. Lösung: Anschlagpositionen vor der Serienfertigung mit einem Probeschnitt verifizieren.
- Beschädigte Sichtseite: Entsteht, wenn die Platte mit der Sichtseite nach oben auf den Frästisch gelegt wird und der Fräser die Oberfläche beschädigt. Lösung: Platte immer mit der Sichtseite nach unten einlegen, sofern von der Rückseite gefräst wird.
- Maßabweichungen bei der Serienfertigung: Entstehen, wenn Anschlagpositionen zwischen den Fertigungsläufen verstellt werden oder Plattenmaterial unterschiedlicher Dicke verwendet wird. Lösung: Einstellungen dokumentieren, Materialchargen auf Maßhaltigkeit prüfen.
Ein Grundsatz gilt für alle Fehlerquellen: Eine Maschine wiederholt zuverlässig das, was eingestellt wurde. Fehler in der Einstellung werden bei jedem Bauteil wiederholt. Deshalb lohnt es sich, vor dem Start einer Serienfertigung Zeit in die Einstellung und Prüfung zu investieren, anstatt Nacharbeit an fertigen Bauteilen zu leisten.
Wie flextos Ihren Trockenbaubetrieb konkret unterstützt
Seit über 17 Jahren entwickeln und produzieren wir bei flextos Made in Germany Maschinenlösungen speziell für den Trockenbau und die industrielle Vorfertigung von Formteilen. Mit weltweit mehr als 2.000 Kunden zählen wir heute zu den führenden Spezialisten und Marktführern für Fräs- und Sägesysteme im Trockenbau.
Unser Fokus liegt auf präzisen Schnitten, wirtschaftlicher Vorfertigung und effizienten Fertigungsprozessen, von der mobilen Baustellenlösung bis hin zur automatisierten CNC-Fertigung. Mit den SUPERCUT-Maschinen unterstützen wir Trockenbauunternehmen, Vorfertigungsbetriebe und industrielle Ausbauunternehmen weltweit dabei, ihre Produktion nachhaltig effizienter zu gestalten:
- präzise Zuschnitte und saubere Kanten bei Standard- und Sonderformteilen
- wirtschaftliche Vorfertigung von Formteilen und Trockenbauelementen
- reduzierte Montagezeiten auf der Baustelle
- weniger Ausschuss und reproduzierbare Qualität
- mobile und stationäre Lösungen für Werkstatt und Baustelle
- skalierbare Maschinenkonzepte, vom Handwerk bis zur industriellen Fertigung
Als Marktführer für Maschinen im Trockenbau entwickeln, produzieren und vertreiben wir unsere Systeme selbst, praxisnah, anwenderorientiert und mit direktem Bezug zur täglichen Arbeit im Innenausbau.
Wenn Sie wissen möchten, welche Lösung zu Ihrem Betrieb und Ihren Anforderungen passt, beraten wir Sie gerne persönlich.
Ähnliche Artikel
- Wie lässt sich die Formteilfertigung im Trockenbau für mehr Durchsatz optimieren?
- Vorfertigung oder Zuschnitt vor Ort: Was ist im Trockenbau sinnvoller?
- Wie lassen sich Durchlaufzeiten in der Trockenbaufertigung verkürzen?
- Wie plant man einen Arbeitsplatz im Innenausbau?
- Wie lässt sich die Produktivität im Trockenbau steigern?
