Platten bei der Bearbeitung sicher zu positionieren ist besonders im Trockenbau eine zentrale Voraussetzung für maßhaltige Ergebnisse. Wer Gipskartonplatten präzise zuschneiden, fräsen oder wiederkehrende Formteile in Serie herstellen möchte, braucht eine definierte Ausgangsposition, die sich nicht verändert, sobald das Werkzeug ansetzt. Die folgenden Abschnitte beantworten die wichtigsten Fragen rund um Positioniermethoden, typische Fehler und die besonderen Anforderungen bei der Formteilfertigung im Trockenbau.
Welche Positioniermethoden eignen sich für Gipskartonplatten?
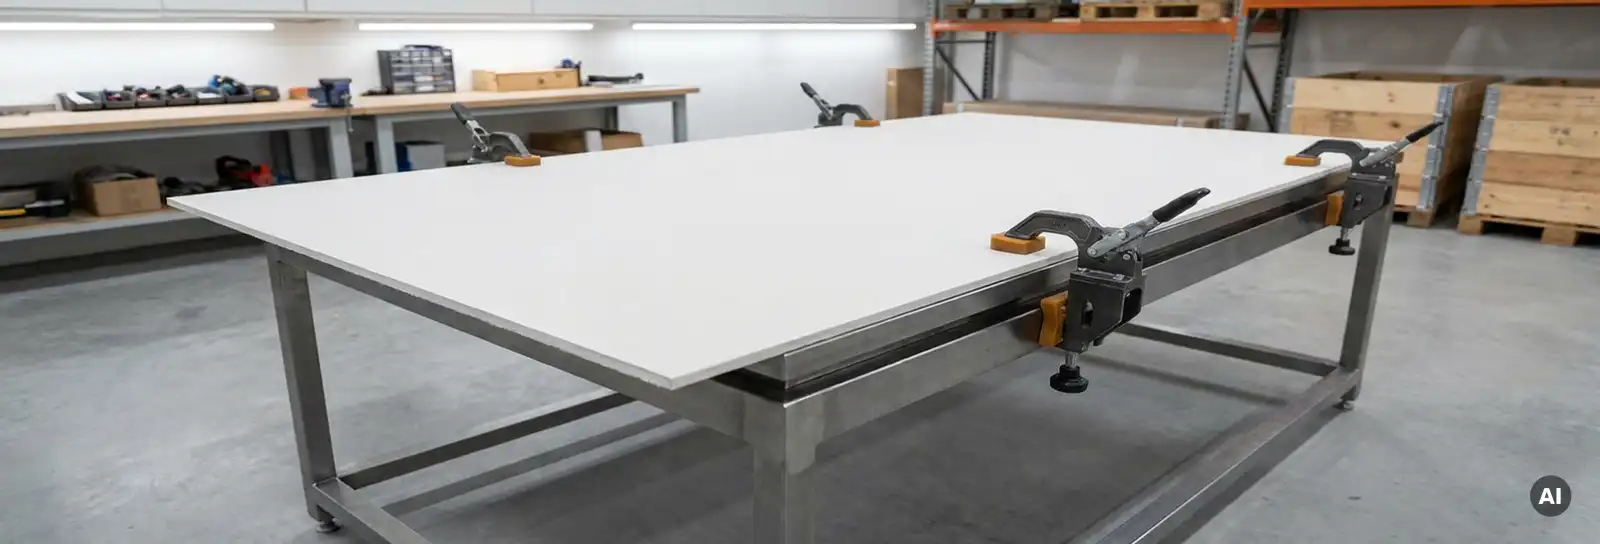
Für die Positionierung von Gipskartonplatten hat sich eine Kombination aus stabiler Auflagefläche und definierten Bezugspunkten als Grundlage bewährt. Ein fester Längs- und Queranschlag legt die Platte in zwei Achsen eindeutig fest, bevor der Schnitt oder die Fräsung beginnt. Entscheidend ist dabei, dass die Platte vollflächig aufliegt und die Bezugspunkte reproduzierbar sind – also bei jedem Durchgang dieselbe Ausgangsposition gewährleisten.
Gipskartonplatten reagieren empfindlich auf punktuelle Belastung. Eine gleichmäßige, flächige Auflage ist deshalb wichtiger als eine kraftvolle Fixierung. Andere Materialien wie Holzverbundwerkstoffe spielen im Trockenbau eine untergeordnete Rolle und werden hier nur der Vollständigkeit halber erwähnt.
Bei der Herstellung von Formteilen im Trockenbau ist die Wiederholbarkeit der Positionierung besonders wichtig. Wenn ein Anschlag einmal korrekt eingestellt ist, lässt sich dieselbe Position für alle gleichartigen Teile nutzen, ohne jedes Mal neu zu messen. Das reduziert den Rüstaufwand und macht die Fertigung planbarer – gerade bei Vouten, Verkleidungselementen oder Aussparungen, die in größerer Stückzahl vorgefertigt werden.
Wie verhindert man Verrutschen beim Fräsen und Sägen?
Verrutschen beim Fräsen und Sägen entsteht durch die Reaktionskräfte des Werkzeugs, die die Platte in Vorschubrichtung oder seitlich verschieben können. Die wirksamste Gegenmaßnahme ist eine stabile Fixierung über definierte Bezugspunkte, kombiniert mit einer Auflagefläche, die Mikrobewegungen der Platte möglichst unterbindet.
Konkret helfen folgende Maßnahmen:
- Anschlagleisten in Längs- und Querrichtung, die die Platte formschlüssig halten
- Eine vollflächige, stabile Auflage, die ein Durchhängen oder Kippen der Platte verhindert
- Definierte Bezugspunkte, die bei jedem Durchgang dieselbe Ausgangsposition sicherstellen
- Gleichmäßiger Vorschub, der ruckartige Kraftspitzen vermeidet
Bei handgeführten Maschinen auf der Baustelle ist der Vorschub besonders kritisch. Ungleichmäßiger Druck auf die Maschine überträgt sich direkt auf die Platte. Stationäre Maschinen für den Trockenbau mit geführtem Schlitten oder definiertem Vorschubweg haben hier einen klaren Vorteil, weil die Bewegung mechanisch kontrolliert wird und nicht von der Handkraft des Anwenders abhängt.
Was sind die häufigsten Fehler bei der Plattenpositionierung?
Die häufigsten Fehler bei der Plattenpositionierung sind ungenaue Anschlagseinstellungen, fehlende Fixierung in einer Achse und das Arbeiten auf unebenen oder instabilen Unterlagen. Jeder dieser Fehler führt zu Maßabweichungen, die sich erst bei der Montage zeigen und dann aufwendige Nacharbeit erfordern.
Im Einzelnen treten folgende Probleme regelmäßig auf:
- Anschlag nur in einer Richtung: Die Platte ist in Längsrichtung fixiert, kann aber seitlich wandern. Das Ergebnis sind schräge Schnitte, obwohl die Maschine korrekt eingestellt war.
- Anschlag nicht fest verriegelt: Ein loser Anschlag verschiebt sich unter Bearbeitungsdruck. Besonders bei mehreren Teilen in Folge summieren sich die Abweichungen.
- Platte liegt nicht vollflächig auf: Wenn die Platte durchhängt oder kippt, verändert sich die Bearbeitungstiefe. Bei Gipskarton-Formteilen kann das bedeuten, dass die Fräsung nicht durchgehend sauber ist.
- Maße werden nicht geprüft: Wer den Anschlag einmal einstellt und dann nicht kontrolliert, ob die erste Platte das richtige Maß hat, riskiert einen ganzen Stapel Ausschuss.
Viele dieser Fehler entstehen unter Zeitdruck. Wer die Positionierung als einmaligen Rüstvorgang begreift und danach reproduzierbar arbeitet, spart insgesamt mehr Zeit, als er durch das Überspringen der Kontrolle gewinnt.
Welche Anforderungen stellt die Baustelle an Positioniersysteme?
Auf der Baustelle muss ein Positioniersystem vor allem schnell einsatzbereit, transportfähig und robust gegen Staub und mechanische Belastung sein. Stationäre Werkstattlösungen lassen sich nicht einfach auf die Baustelle übertragen, weil dort Platzverhältnisse, Untergrund und Arbeitsbedingungen stark variieren.
Folgende Anforderungen sind auf der Baustelle besonders relevant:
- Schneller Aufbau: Positioniersysteme müssen ohne Werkzeug oder mit minimalem Aufwand eingestellt werden können, weil Baustellenzeiten knapp sind.
- Stabilität auf unebenem Untergrund: Klappbare Maschinentische mit Nivellierfüßen oder Rollen ermöglichen einen sicheren Stand auch auf unebenen Böden.
- Kompakte Abmessungen: Die Maschine und ihr Positioniersystem müssen durch Türen, in Aufzüge und in enge Räume passen.
- Robustheit: Anschläge und Bezugspunkte müssen wiederholten Auf- und Abbauzyklen standhalten, ohne ihre Genauigkeit zu verlieren.
Eine mobile Fräsmaschine für den Trockenbau muss deshalb als Gesamtsystem gedacht sein: Die Positioniereinrichtung ist kein Zubehör, das man weglassen kann, sondern ein integraler Bestandteil der Maschine. Klappbare Maschinentische, die auf Rollen gelagert sind und sich ohne Werkzeug aufbauen lassen, verbinden die Anforderungen an Mobilität und Positioniergenauigkeit. Welche Maschinenkonzepte sich für die Formteilherstellung im Trockenbau grundsätzlich eignen, hängt dabei auch davon ab, ob die Bearbeitung überwiegend in der Werkstatt oder direkt auf der Baustelle stattfindet.
Wie wirkt sich die Positioniergenauigkeit auf die Schnittqualität aus?
Die Positioniergenauigkeit beeinflusst die Schnittqualität direkt: Eine Platte, die sich während der Bearbeitung auch nur geringfügig verschiebt, erzeugt Schnittkanten, die weder maßhaltig noch sauber sind. Bei Gipskarton-Formteilen und Rigips-Formteilen zeigt sich das als ausgerissene Kante, ungleichmäßige Fräsbreite oder abweichende Außenkontur – Probleme, die bei der Montage von Vouten, Verkleidungen oder Aussparungselementen besonders ins Gewicht fallen.
Der Zusammenhang lässt sich in drei Stufen beschreiben:
- Lageabweichung der Platte: Wenn die Platte nicht exakt am Anschlag anliegt oder sich während der Bearbeitung bewegt, weicht der Schnitt vom geplanten Maß ab. Bei passgenauen Formteilen kann das zu Problemen bei der Montage führen.
- Auswirkung auf die Kantenqualität: Eine vibrierende oder rutschende Platte erzeugt Ausrisse an der Schnittkante, weil das Werkzeug nicht gleichmäßig ins Material eindringt. Bei Gipskarton bricht der Kern aus, was sich besonders bei sichtbaren Formteilen nachteilig auswirkt.
- Folgeaufwand: Ungenau geschnittene Formteile müssen nachgearbeitet, nachgemessen oder im schlimmsten Fall neu gefertigt werden. Das kostet Zeit und Material, die bei sorgfältiger Positionierung von Anfang an nicht anfallen würden.
Für Betriebe, die Gipskarton-Formteile in Serie vorfertigen, ist eine stabile Bearbeitungsfläche mit definierten Anschlägen daher eine praktische Grundvoraussetzung. Stationäre Lösungen wie die SUPERCUT XPS sind darauf ausgelegt, genau diese Anforderungen zu erfüllen: eine gleichbleibende Auflagefläche, reproduzierbare Bezugspunkte und ein geführter Bearbeitungsablauf, der sich für wiederkehrende Formteile im Trockenbau eignet.
Reproduzierbare Positionierung ist deshalb keine Frage der Perfektion, sondern eine wirtschaftliche Entscheidung. Wer Gipskarton fräsen oder sägen will und dabei gleichbleibende Qualität anstrebt, muss sicherstellen, dass die Platte bei jedem Durchgang dieselbe Ausgangsposition einnimmt. Das gilt für einzelne Zuschnitte genauso wie für die serielle Herstellung von Formteilen in der Vorfertigung.
Wie flextos Ihren Trockenbaubetrieb konkret unterstützt
Seit über 17 Jahren entwickeln und produzieren wir bei flextos Made-in-Germany-Maschinenlösungen speziell für den Trockenbau und die industrielle Vorfertigung von Formteilen. Mit weltweit mehr als 2.000 Kunden zählen wir heute zu den führenden Spezialisten und Marktführern für Fräs-, Säge- und CNC-Maschinen im Trockenbau.
Unser Fokus liegt auf präzisen Schnitten, wirtschaftlicher Vorfertigung und effizienten Fertigungsprozessen, von der mobilen Baustellenlösung bis hin zur automatisierten CNC-Fertigung.
Mit den SUPERCUT-Maschinen unterstützen wir Trockenbauunternehmen, Vorfertigungsbetriebe und industrielle Ausbauunternehmen weltweit dabei, ihre Produktion nachhaltig effizienter zu gestalten:
- präzise Zuschnitte und saubere Kanten bei Standard- und Sonderformteilen
- wirtschaftliche Vorfertigung von Formteilen und Trockenbauelementen
- reduzierte Montagezeiten auf der Baustelle
- weniger Ausschuss und reproduzierbare Qualität
- mobile und stationäre Lösungen für Werkstatt und Baustelle
- skalierbare Maschinenkonzepte, vom Handwerk bis zur industriellen Fertigung
Als Marktführer für Maschinen im Trockenbau entwickeln, produzieren und vertreiben wir unsere Systeme selbst, praxisnah, anwenderorientiert und mit direktem Bezug zur täglichen Arbeit im Innenausbau. Einen Überblick über unser gesamtes Produktportfolio finden Sie auf unserer Website.
Wenn Sie wissen möchten, welche Lösung zu Ihrem Betrieb und Ihren Anforderungen passt, beraten wir Sie gerne persönlich.
Ähnliche Artikel
- Wann lohnt sich eine eigene Maschine für die Gipskartonbearbeitung?
- Welche Maschinen eignen sich für komplexe Formteile im Trockenbau?
- Vorfertigung im Trockenbau aufbauen: So gelingt der Einstieg
- Wie reduziert Vorfertigung im Trockenbau Kosten?
- Wie läuft die Vorfertigung von Formteilen im Trockenbau ab?
