Akustikdecken gehören zu den anspruchsvollsten Elementen im modernen Innenausbau. Sie verbinden technische Funktion mit gestalterischen Anforderungen und verlangen bei der Bearbeitung ein hohes Maß an Präzision. Wer Ausschnitte für Leuchten, Lüftungsgitter oder Sprinkleranlagen einbringen oder Sonderformen für geschwungene Deckenverläufe fertigen muss, kennt das Problem: Jede Abweichung vom Maß bedeutet Nacharbeit auf der Baustelle, Materialverlust und Zeitdruck.
Dieser Artikel erklärt, wie die maschinelle Bearbeitung von Akustikdecken funktioniert, welche Anforderungen Ausschnitte und Sonderformen an Werkzeug und Prozess stellen und wie sich wiederkehrende Formteile reproduzierbar fertigen lassen. Sie erhalten einen praxisnahen Überblick, der vom Material über die Bearbeitungsgrundlagen bis zur Maschinenwahl führt.
Was sind Akustikdecken und welche Materialien kommen zum Einsatz?
Akustikdecken sind abgehängte oder direkt montierte Deckensysteme, die gezielt Schall absorbieren oder reflektieren und so die Raumakustik verbessern. Sie kommen in Büros, Schulen, Krankenhäusern, Konferenzräumen und öffentlichen Gebäuden zum Einsatz, überall dort, wo Lärm reduziert und die Sprachverständlichkeit verbessert werden soll.
Die verwendeten Materialien unterscheiden sich deutlich in ihren Eigenschaften und stellen entsprechend unterschiedliche Anforderungen an die Bearbeitung:
- Mineralfaserplatten: Das am häufigsten verwendete Material für Akustikdecken. Leicht, porig und empfindlich gegenüber Druck und Feuchtigkeit. Sie brechen bei falscher Werkzeugführung schnell aus.
- Gipskartonplatten mit Lochung oder Schlitzung: Stabiler als Mineralfaser, aber bei Ausschnitten anfällig für Risse, wenn das Werkzeug nicht präzise geführt wird.
- Holzwollplatten und Holzverbundwerkstoffe: Robuster, aber faserreich. Erfordern scharfe Werkzeuge und eine definierte Schnittführung, um saubere Kanten zu erzielen.
- Kunststoffpaneele und Metallkassetten: Formstabil, aber mit spezifischen Anforderungen an Schnittgeschwindigkeit und Werkzeuggeometrie.
Das Wissen um das jeweilige Material ist die Grundlage jeder weiteren Entscheidung, von der Werkzeugwahl bis zur Maschineneinstellung. Wer diesen Schritt überspringt, riskiert Ausbrüche, unsaubere Kanten und erhöhten Ausschuss.
Warum Ausschnitte und Sonderformen besondere Anforderungen stellen
Ein gerader Zuschnitt lässt sich mit vielen Werkzeugen ausreichend genau ausführen. Ausschnitte und Sonderformen sind eine andere Kategorie. Sie verlangen, dass Maß, Form und Lage innerhalb der Platte exakt reproduziert werden, und das nicht nur einmal, sondern bei jedem einzelnen Bauteil.
Typische Ausschnitte in Akustikdecken sind Öffnungen für Einbauleuchten, Lüftungsgitter, Sprinklerköpfe oder Lautsprecher. Diese Öffnungen müssen nicht nur die richtigen Abmessungen haben, sie müssen auch an der richtigen Position sitzen. Eine Abweichung von wenigen Millimetern führt dazu, dass das Einbauteil nicht passt oder die Platte auf der Baustelle nachgearbeitet werden muss.
Sonderformen, also gebogene Konturen, schräge Kanten oder mehrstufige Ausschnitte, stellen zusätzliche Anforderungen. Hier reicht eine einfache Schablone oft nicht aus. Die Herausforderung liegt darin, dass dieselbe Form bei mehreren Platten identisch wiederholt werden muss. Schon kleine Abweichungen in der Handführung summieren sich über eine größere Stückzahl und führen zu sichtbaren Unregelmäßigkeiten in der montierten Decke.
Hinzu kommt die Empfindlichkeit vieler Akustikplatten. Mineralfaser bricht bei zu viel Druck aus, Gipskarton reißt bei unkontrollierter Werkzeugführung. Das Material verzeiht Fehler nicht.
Maschinelle Bearbeitung von Akustikdecken: Grundprinzipien des Fräsens und Sägens
Die maschinelle Bearbeitung von Akustikdecken basiert auf zwei grundlegenden Verfahren: Fräsen und Sägen. Beide haben ihre Stärken, und die Wahl des richtigen Verfahrens hängt vom Material, der Kontur und der geforderten Kantenqualität ab.
Fräsen
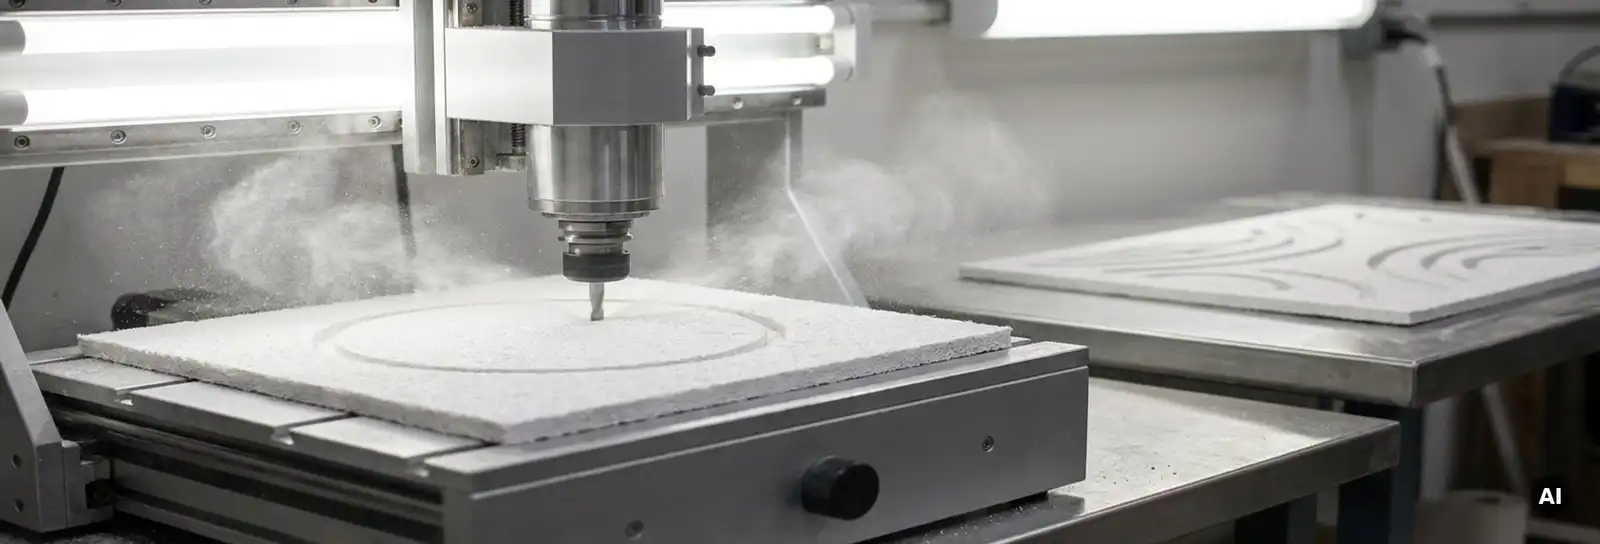
Beim Fräsen wird Material durch rotierende Schneidgeometrien abgetragen. Das Verfahren eignet sich besonders für Ausschnitte mit definierten Konturen, für Stufenfalze oder für Öffnungen, bei denen die Kante sauber und gratfrei sein muss. Fräswerkzeuge lassen sich auf verschiedene Materialien abstimmen, zum Beispiel durch angepasste Schnittwinkel für Mineralfaser oder Holzverbundwerkstoffe.
Sägen
Das Sägen eignet sich für gerade Schnitte und für Materialien, die beim Fräsen zu stark ausbrechen. Bei Gipskarton mit Lochung oder bei Holzwollplatten kann eine geführte Säge sauberere Kanten liefern als ein Fräser, wenn Werkzeug und Vorschub richtig eingestellt sind.
In beiden Fällen gilt: Die Qualität des Ergebnisses hängt nicht allein vom Werkzeug ab, sondern von der Kombination aus Werkzeuggeometrie, Drehzahl, Vorschubgeschwindigkeit und Materialauflage. Eine Maschine kann eine festgelegte Bearbeitung reproduzierbar wiederholen, benötigt dafür aber korrekte Maße, passende Einstellungen und geeignetes Material.
Sonderformen reproduzierbar fertigen: Vorlagen, Schablonen und CNC-Steuerung
Reproduzierbarkeit bedeutet, dass dasselbe Ergebnis bei jedem Bauteil wieder erreicht wird, unabhängig davon, wer die Maschine bedient oder wie viele Teile bereits gefertigt wurden. Das ist der zentrale Vorteil der maschinellen Formteilherstellung gegenüber der manuellen Bearbeitung.
Schablonen und Vorlagen
Für wiederkehrende Sonderformen lassen sich Schablonen einsetzen, die als physische Führung für das Werkzeug dienen. Die Schablone definiert die Kontur, die Maschine folgt ihr. Dieser Ansatz reduziert den Einfluss individueller Handführung und macht die Bearbeitung planbarer. Voraussetzung ist, dass die Schablone selbst präzise gefertigt ist und sicher auf der Platte fixiert werden kann.
CNC-Steuerung
Bei CNC-gesteuerten Maschinen wird die Kontur digital hinterlegt und von der Steuerung automatisch abgefahren. Das ermöglicht auch komplexe Formen, die mit einer physischen Schablone kaum umsetzbar wären. Gleichzeitig entfällt der Aufwand für das Einrichten und Wechseln von Schablonen bei jedem neuen Formteil. Für Betriebe, die viele verschiedene Sonderformen in größeren Stückzahlen fertigen, ist die CNC-Steuerung der direkteste Weg zu einer planbaren Fertigung.
Beide Ansätze verfolgen dasselbe Ziel: Der Arbeitsschritt wird so definiert, dass er wiederholbar ist. Das reduziert den Korrekturaufwand, macht die Montageplanung verlässlicher und entlastet die Fachkräfte von Aufgaben, die keine handwerkliche Entscheidung erfordern.
Typische Fehler bei der Bearbeitung von Akustikplatten und wie man sie vermeidet
Viele Probleme bei der Bearbeitung von Akustikdecken entstehen nicht durch falsche Maschinen, sondern durch vermeidbare Fehler im Prozess. Die häufigsten lassen sich benennen und gezielt ausschließen.
- Falsches Werkzeug für das Material: Ein Fräser, der für Holzverbundwerkstoffe ausgelegt ist, liefert bei Mineralfaser keine sauberen Kanten. Werkzeug und Material müssen aufeinander abgestimmt sein.
- Zu hoher Vorschub: Wer zu schnell arbeitet, riskiert Ausbrüche an den Schnittkanten. Besonders bei empfindlichen Materialien wie Mineralfaser ist ein kontrollierter Vorschub wichtig.
- Unzureichende Materialauflage: Platten, die während der Bearbeitung nicht sicher aufliegen oder fixiert sind, verschieben sich. Das führt zu Maßabweichungen, die sich erst bei der Montage zeigen.
- Fehlende Maßkontrolle vor der Bearbeitung: Wenn die Eingangsmaße der Platte nicht stimmen, kann auch die präziseste Maschine keinen korrekten Ausschnitt liefern. Maße prüfen, bevor die Bearbeitung beginnt.
- Stumpfe Werkzeuge: Stumpfe Fräser oder Sägeblätter erhöhen den Druck auf das Material und verschlechtern die Kantenqualität. Regelmäßiger Werkzeugwechsel ist kein Mehraufwand, sondern Teil des Prozesses.
Wer diese Punkte systematisch in den Arbeitsablauf integriert, vermeidet einen Großteil der Nacharbeit, die sonst auf der Baustelle anfällt.
Maschinenwahl für die Akustikdecken-Bearbeitung: Stationär, mobil oder CNC?
Die Wahl der richtigen Maschine hängt von drei Faktoren ab: dem Ort der Bearbeitung, der Stückzahl und der Komplexität der Formen. Es gibt keine universell richtige Antwort, aber klare Kriterien, die die Entscheidung strukturieren.
Stationäre Fräs- und Sägetische
Stationäre Maschinen eignen sich für die Vorfertigung in der Werkstatt. Sie bieten eine stabile Auflagefläche, lassen sich präzise einstellen und ermöglichen eine hohe Wiederholgenauigkeit. Für Betriebe, die Akustikdecken-Formteile in der Werkstatt vorfertigen und dann auf die Baustelle liefern, ist ein stationärer Tisch die wirtschaftlichste Lösung.
Mobile Maschinen
Mobile Fräs- und Sägetische, die sich zusammenklappen und auf Rollen transportieren lassen, ermöglichen die maschinelle Bearbeitung direkt auf der Baustelle. Das ist relevant, wenn Anpassungen vor Ort notwendig sind oder wenn die Vorfertigung in der Werkstatt nicht möglich ist. Die Flexibilität hat ihren Preis: Mobile Maschinen sind in der Regel weniger stabil als stationäre Systeme und eignen sich besser für kleinere Stückzahlen.
CNC-gesteuerte Systeme
CNC-Maschinen sind die richtige Wahl, wenn viele verschiedene Sonderformen in größeren Stückzahlen reproduzierbar gefertigt werden sollen. Die digitale Steuerung ersetzt physische Schablonen, reduziert Rüstzeiten und ermöglicht eine direkte Anbindung an CAD-Daten. Der Einstieg erfordert eine höhere Investition, zahlt sich aber aus, wenn die Formteilfertigung ein zentraler Bestandteil des Betriebs ist.
Für viele Trockenbauunternehmen ist die Kombination aus stationärem Tisch für die Werkstatt und einer mobilen Lösung für die Baustelle der praktischste Ausgangspunkt. CNC-Systeme kommen dann ins Spiel, wenn die Komplexität und Stückzahl der Formteile es rechtfertigen.
Wie flextos Ihren Trockenbaubetrieb konkret unterstützt
Seit über 17 Jahren entwickeln und produzieren wir bei flextos Made in Germany Maschinenlösungen speziell für den Trockenbau und die industrielle Vorfertigung von Formteilen. Mit weltweit mehr als 2.000 Kunden zählen wir heute zu den führenden Spezialisten und Marktführern für Fräs-, Säge- und CNC-Maschinen im Trockenbau.
Unser Fokus liegt auf präzisen Schnitten, wirtschaftlicher Vorfertigung und effizienten Fertigungsprozessen, von der mobilen Baustellenlösung bis hin zur automatisierten CNC-Fertigung. Mit den SUPERCUT-Maschinen unterstützen wir Trockenbauunternehmen, Vorfertigungsbetriebe und industrielle Ausbauunternehmen weltweit dabei, ihre Produktion nachhaltig effizienter zu gestalten:
- präzise Zuschnitte und saubere Kanten bei Standard- und Sonderformteilen
- wirtschaftliche Vorfertigung von Formteilen und Trockenbauelementen
- reduzierte Montagezeiten auf der Baustelle
- weniger Ausschuss und reproduzierbare Qualität
- mobile und stationäre Lösungen für Werkstatt und Baustelle
- skalierbare Maschinenkonzepte, vom Handwerk bis zur industriellen Fertigung
Als Marktführer für Maschinen im Trockenbau entwickeln, produzieren und vertreiben wir unsere Systeme selbst, praxisnah, anwenderorientiert und mit direktem Bezug zur täglichen Arbeit im Innenausbau. Einen Überblick über unser gesamtes Maschinenportfolio finden Sie auf unserer Website, ebenso wie weiterführende Informationen zu unseren Lösungen für den Trockenbau.
Wenn Sie wissen möchten, welche Lösung zu Ihrem Betrieb und Ihren Anforderungen passt, beraten wir Sie gerne persönlich.
Ähnliche Artikel
- Aussparungen für Vorhangschienen in Gipskarton präzise vorfertigen
- Wie viele Arbeitsstunden spart man mit Formteilen im Trockenbau?
- Welche Arten von Fräsmaschinen gibt es im Trockenbau?
- Fensterlaibungen aus Gipskarton: Selbst fertigen oder kaufen?
- Wie lässt sich staubarmes Fräsen im Trockenbau realisieren?
